Содержание
Перейти к:
https://doi.org/10.17073/0368-0797-2026-4-433-439
Перейти к:
Использование универсальных существующих физико-математических моделей наиболее целесообразно в том случае, когда измерение какого-либо параметра с помощью датчика технически затруднено или невозможно. К таким параметрам относятся температурные напряжения рабочих валков. В данной работе представлена методика расчёта температурных напряжений, возникающих в рабочих валках толстолистовых реверсивных станов горячей прокатки, за счет совершенствования существующей математической модели для станов холодной прокатки, основанной на аналитическом решении уравнений упругости и теплопроводности, учитывая, что температурное поле валка осесимметрично. Особенностью такого аналитического решения является то, что заранее задать график изменения поверхностной температуры валков, охлаждаемых снаружи, не представляется возможным из-за того, что он является сложной функцией нестационарных технологических факторов прокатки. Поэтому заранее предполагают известным лишь вид графика функции, который задают в форме непрерывной ломаной линии, полученной по результатам замеров температуры поверхности рабочего валка. Исследование построено на основе указанной усовершенствованной численно-аналитической модели и уравнений расчёта температурных напряжений для определённого слоя рабочего валка действующего стана горячей прокатки в поперечном сечении с учётом его конструктивных особенностей и физико-механических параметров материала. Представлены результаты вычислительного эксперимента расчёта температурных напряжений по усовершенствованной методике, демонстрирующие её адаптацию для реверсивного толстолистового стана горячей прокатки. При реализации указанного эксперимента для оценки достоверности определения температурных напряжений в поперечном сечении валка показано отрицательное влияние существующего технологического режима охлаждения на стойкость поверхностного слоя рабочих валков.
Поспелов И.Д. Совершенствование методики расчёта температурных напряжений в рабочих валках реверсивного толстолистового стана горячей прокатки. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):433-439. https://doi.org/10.17073/0368-0797-2026-4-433-439
Pospelov I.D. Improving the method for calculating temperature stresses in working rolls of a reversing hot rolling plate mill. Izvestiya. Ferrous Metallurgy. 2026;69(4):433-439. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-433-439
Введение
Тепловой режим работы валков станов холодной [1 – 4] и горячей прокатки [5 – 8], а также роликов машин непрерывного литья заготовок [9 – 12], подвергаемых в процессе работы температурному воздействию, в значительной мере одинаков. Поэтому выводы и исследования, проводимые относительно теплового режима рабочих валков станов холодной прокатки [2], могут быть распространены на вышеуказанное металлургическое оборудование цилиндрической формы.
Основными параметрами теплового режима рабочих валков являются [13]:
– температура и её распределение по длине бочки и в поперечных сечениях валка;
– тепловой профиль, под которым подразумевается распределение радиальных тепловых деформаций (терморасширений) по длине бочки валков, а также разность терморасширений в середине бочки и в сечениях, соответствующих боковым кромкам полосы (листа) или торцам бочки;
– расход охлаждающей жидкости, необходимый для обеспечения заданного теплового режима валков;
– термические напряжения, возникающие в теле валков при прокатке.
Из перечисленных параметров наиболее важное значение для проектирования рациональных технологических режимов прокатки, обеспечивающих повышенную стойкость валков, имеют температурные напряжения, поскольку текущие расходы на эксплуатацию валков прокатных производств достигают 20 % [14].
В ряде современных зарубежных публикаций [15 – 24] представлены исследования температурных напряжений, возникающие в рабочих валках при горячей прокатке. Большинство результатов, полученных в указанных работах, основано на методах статистического и аналитического прогнозирования [15] или численного моделирования с помощью методов конечных элементов (МКЭ) [16 – 18]. В ряде публикаций авторы представляют стендовые лабораторные [19 – 21] или промышленные эксперименты [22 – 24]. Мощные программы обработки больших массивов данных или моделирования с помощью МКЭ для ЭВМ или экспериментальные зависимости позволяют исследователям зачастую обходиться без фундаментального физического моделирования процессов и получать искомые результаты в создаваемом ими виртуальном мире статической или динамической модели тепловых процессов в рабочих валках, что исключает их применение к совершенствованию уже существующих универсальных фундаментальных физико-математических моделей [13; 25].
Цель данной работы заключается в совершенствовании методики расчёта температурных напряжений в рабочих валках при нестационарном тепловом режиме, характерном для режимов работы толстолистовых реверсивных станов горячей прокатки.
Материал и методика исследований
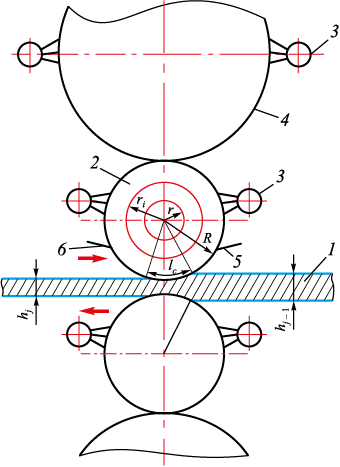
Рассмотрим схему процесса горячей прокатки толстого листа в реверсивной четырёхвалковой клети «кварто» [26], представленную на рис. 1. В указанную клеть поступает предварительно нагретый сляб, раскат или лист 1, температура которого в зависимости от марки стали колеблется в диапазоне 1250 – 750 °С. Температура рабочих 2 и опорных 4 валков определяется соотношением между интенсивностью их нагрева и охлаждения. Нагрев рабочих валков, а через них и опорных, происходит главным образом от теплового потока, отдаваемого полосой контактным теплообменом с рабочим валком [5], и в меньшей степени от тепла, выделяемого по длине дуги очага упругопластической деформации lc (рис. 1) при совершении удельных работ прокатки деформации толстого листа с толщины hj – 1 до толщины hj [27]. Охлаждение валков осуществляется водой, подаваемой на всю длину бочки рабочего и опорного валков через коллекторы 3. С целью предотвращения попадания охлаждающей жидкости на прокатываемый нагретый сляб или лист устанавливаются, как правило, на одном уровне проводки-водостекатели 5 и 6.
Рис. 1. Схема горячей прокатки и охлаждения валков в реверсивных клетях «кварто» |
Для расчёта осесимметричных температурных напряжений в рабочем валке с учётом постоянного радиуса внутреннего слоя валка r – const (рис. 1) применяются известные формулы из теории упругости [20]:
| \[{\sigma _t} = \frac{{E\alpha }}{{1 - \mu }}\left[ {\frac{1}{{{r^2}}}\int\limits_r^{\rho R} {trdr} + \frac{{{{(\rho R)}^2} - {r^2}}}{{{{(\rho R)}^2}\left( {{R^2} - {r^2}} \right)}}\int\limits_r^R {tr} dr - t} \right];\] | (1) |
| \[{\sigma _r} = \frac{{E\alpha }}{{1 - \mu }}\left[ { - \frac{1}{{{r^2}}}\int\limits_r^{\rho R} {trdr} + \frac{{{{(\rho R)}^2} - {r^2}}}{{{{(\rho R)}^2}\left( {{R^2} - {r^2}} \right)}}\int\limits_r^R {tr} dr} \right];\] | (2) |
| \[{\sigma _z} = {\sigma _t} + {\sigma _r} = \frac{{E\alpha }}{{1 - \mu }}\left[ {\frac{2}{{{R^2} - {r^2}}}\int\limits_r^R {tr} dr - t} \right],\] | (3) |
причём на наружном и внутреннем слое валка при ρ = 1 и ρ = r/R (рис. 1)
| σr = 0; σt = σz , | (4) |
где σt , σr и σz – соответственно окружное, осевое и радиальное главные нормальные напряжения, МПа; Е – модуль упругости рабочего валка, МПа; μ – коэффициент Пуассона материала рабочего валка; α – коэффициент теплового расширения 1/°С; ρ = ri /R – безразмерный радиус (рис. 1): ri – произвольный радиус внутреннего слоя валка, мм; R – радиус наружной поверхности бочки валка, мм.
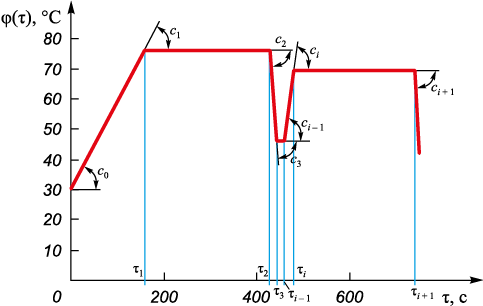
Для расчёта температурных напряжений в рабочем валке в любой момент времени рассмотрим ломаную линию φ(τ), °С изменения температуры поверхности валка на рис. 2.
Рис. 2. График изменения температуры на поверхности рабочего валка |
Подставив в формулы (1) – (3) вместо t выражение температурного поля F1 (ρ, τ) из работы [28] при k = r/R (рис. 1) получаем:
– для первого промежутка времени 0 – τ1 (нагрев со скоростью с0 на рис. 2)
| t1 (ρ, τ) = c0 F1 (ρ, τ); | (5) |
– для любого промежутка времени (τi –1 – τi )
| ti (ρ, τ) = c0 F1 (ρ, τ) + c1 F1 (ρ, τ – τ1 ) + ... + ci – 1 F1 (ρ, τ – τi – 1 ) | (6) |
и произведя интегрирование и простейшие преобразования, получаем
| \[\begin{array}{c}{\sigma _{t1}} = \frac{{E\alpha }}{{1 - \mu }}{c_0}{F_2}\left( {\rho ,\tau } \right) = \\ = \frac{{E\alpha }}{{1 - \mu }}{c_0}\left[ {\frac{1}{{{f_2}}}\left( {{f_3} + {f_4}{e^{ - {f_2}\nu _1^2\tau }} + {f_5}{e^{ - {f_2}\nu _2^2\tau }}} \right)} \right];\end{array}\] | (7) |
| \[\begin{array}{c}{\sigma _{r1}} = \frac{{E\alpha }}{{1 - \mu }}{c_0}{F_2}\left( {\rho ,\tau } \right) = \\ = \frac{{E\alpha }}{{1 - \mu }}{c_0}\left[ {\frac{1}{{{f_2}}}\left( {{f_6} + {f_7}{e^{ - {f_2}\nu _1^2\tau {f_7}}} + {f_8}{e^{ - {f_2}\nu _2^2\tau }}} \right)} \right];\end{array}\] | (8) |
| \[\begin{array}{c}{\sigma _{t(r)i}} = \frac{{E\alpha }}{{1 - \mu }}\left[ {{c_0}{F_{2\left( 3 \right)}}\left( {\rho ,\tau } \right) + {c_1}{F_{2\left( 3 \right)}}\left( {\rho ,\tau - {\tau _1}} \right) + \ldots } \right.\\ + \left. {{c_{i - 1}}{F_{2\left( 3 \right)}}\left( {\rho ,\tau - {\tau _{i - 1}}} \right)} \right],\end{array}\] | (9) |
где F2 (ρ, τ) и F3(ρ, τ) – функции окружных (тангенциальных) и радиальных температурных напряжений, с;
| \[{f_2} = \frac{a}{{{R^2}}};\] | (10) |
| \[\begin{array}{c}{f_3} = \frac{1}{8}\left[ {\frac{1}{2}\left( {1 + \frac{{{k^2}}}{{{\rho ^2}}} - 3{\rho ^2} + 5{k^2}} \right)} \right. + \\ + \left. {2{k^2}\left( {\ln \,\rho + \left( {\frac{{{k^2}}}{{{\rho ^2}}}} \right)\left( {\frac{{1 + {\rho ^2}}}{{1 - {k^2}}}} \right)\ln k} \right)} \right];\end{array}\] | (11) |
| \[\begin{array}{c}{f_6} = \frac{1}{8}\left[ {\frac{{1 - {\rho ^2}}}{2}\left( {1 - \frac{{{k^2}}}{{{\rho ^2}}}} \right)} \right. + \\ + \left. {2{k^2}\left( {\ln \,\rho - \left( {\frac{{{k^2}}}{{{\rho ^2}}}} \right)\left( {\frac{{1 - {\rho ^2}}}{{1 - {k^2}}}} \right)\ln k} \right)} \right];\end{array}\] | (12) |
| \[\begin{array}{c}{f_4} = \frac{2}{{\rho \left( {1 - {k^2}} \right)}} \times \\ \times \frac{{\left( {1 - {k^2}} \right){{\left\{ 6 \right\}}_{{\nu _1}}} + \frac{{{\rho ^2} - {k^2}}}{\rho }{{\left\{ 2 \right\}}_{{\nu _1}}} + \rho \left( {1 - {k^2}} \right){\nu _1}{{\left\{ 4 \right\}}_{{\nu _1}}}}}{{\nu _1^4\left( {{{\left\{ 2 \right\}}_{{\nu _1}}} + k{{\left\{ 3 \right\}}_{{\nu _1}}}} \right)}};\end{array}\] | (13) |
| \[\begin{array}{c}{f_5} = \frac{2}{{\rho \left( {1 - {k^2}} \right)}} \times \\ \times \frac{{\left( {1 - {k^2}} \right){{\left\{ 5 \right\}}_{{\nu _2}}} + \frac{{{\rho ^2} - {k^2}}}{\rho }{{\left\{ 2 \right\}}_{{\nu _2}}} + \rho \left( {1 - {k^2}} \right){\nu _2}{{\left\{ 4 \right\}}_{{\nu _2}}}}}{{\nu _2^4\left( {{{\left\{ 2 \right\}}_{{\nu _2}}} + k{{\left\{ 3 \right\}}_{{\nu _2}}}} \right)}};\end{array}\] | (14) |
| \[{f_7} = \frac{{2\frac{{1 - \frac{{{k^2}}}{{{\rho ^2}}}}}{{1 - {k^2}}}{{\left\{ 2 \right\}}_{{\nu _1}}} - \frac{1}{{{\rho ^2}}}{{\left\{ 5 \right\}}_{{\nu _1}}}}}{{\nu _1^4\left( {{{\left\{ 2 \right\}}_{{\nu _1}}} + k{{\left\{ 3 \right\}}_{{\nu _1}}}} \right)}};\] | (15) |
\[{f_8} = \frac{{2\frac{{1 - \frac{{{k^2}}}{{{\rho ^2}}}}}{{1 - {k^2}}}{{\left\{ 2 \right\}}_{{\nu _2}}} - \frac{1}{{{\rho ^2}}}{{\left\{ 5 \right\}}_{{\nu _2}}}}}{{\nu _2^4\left( {{{\left\{ 2 \right\}}_{{\nu _2}}} + k{{\left\{ 3 \right\}}_{{\nu _2}}}} \right)}};\] {1} = J0 (λ)Y1(λk) – J1 (λk)Y0(λ), | (16) |
| {2} = J1 (λk)Y1(λ) – J1 (λ)Y1(λk); | (17) |
| {3} = J0 (λ)Y0(λk) – J0 (λk)Y0(λ); | (18) |
| {4} = J0 (λρ)Y1(λk) – J1 (λk)Y0(λρ); | (19) |
| {5} = J1 (λk)Y1(λρ) – J1 (λρ)Y1(λk), | (20) |
где a – коэффициент температуропроводности валка, мм2/с; J0(x) и J1(x) – функции Бесселя первого рода нулевого и первого порядков; Y0(x) и Y1(x) – функции Бесселя второго рода нулевого и первого порядков; ν1 и ν2 – два первых корня функции {1}, т. е. два первых значения λ, при которых {1} = 0. Индексы «ν1» и «ν2» при выражениях {2}, {3}, {4} и {5} в формулах (13) – (15) показывают, что в этих выражениях вместо переменной λ подставляются значения ν1 = 2,40482 и ν2 = 5,52007 [29].
Исследования температурных напряжений проводили для нижнего рабочего валка чистовой клети реверсивного толстолистового стана 2800 ПАО «Северсталь», технологические параметры и физико-механические свойства которого представлены в табл. 1.
Графическое изменение температуры на поверхности указанного валка, фиксируемое автоматизированной системой управления непрерывным станом горячей прокатки, представлено на рис. 2.
Результаты исследований и их обсуждение
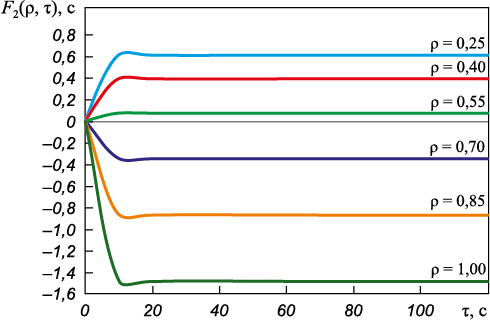
Из выражения (9) видно, что порядок расчёта температурных напряжений σri и σti такой же, как и для температурных полей по формулам (5) и (6) из работы [28]. Следует заметить, что согласно уравнению (4) радиальные напряжения σri при ρ = 1 и ρ = r/R (рис. 1) равны нулю, поэтому дальнейшее вычисление напряжений σri и σti упрощается и достаточно ограничиться только зависимостью F2 (ρ, τ) – функцией температурных напряжений. График такой функции для различных значений ρ строится при помощи формул (9) – (19) для рассматриваемого рабочего валка из табл. 1 и представлен на рис. 3.
Рис. 3. График функции F2 (ρ, τ) рассматриваемого рабочего валка
Таблица 1. Технологические и физико-механические параметры
|
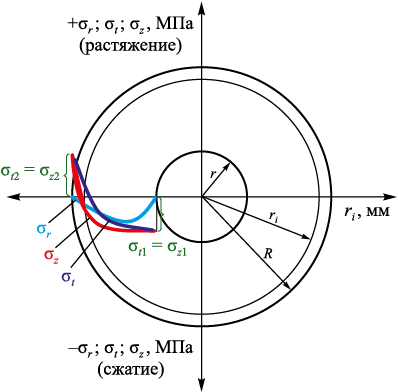
Для проверки достоверности и целесообразности использования графических построений на рис. 3 и опасности случая t2 < t1 (рис. 4) существующего технологического режима охлаждения рабочего валка с точки зрения усталостной прочности провели вычислительный эксперимент для случая паузы между прокатками двух полос в момент времени τi – 1 = τ3 = 444 с (рис. 3). Чтобы подтвердить данное предположение, в табл. 2 были рассчитаны значения ∆τi , сi , F2(ρ, τ), σt1 = σz1 и σt2 = σz2 при ρ = 1,0 и ρ = 0,25 для случая изменения измеренных температур ti на поверхности рабочего валка в момент времени τ3 = 444 с (рис. 2).
Рис. 4. Распределение температурных напряжений
Таблица 2. Расчётные значения ∆τi , сi , F2 (ρ, τ), σt1 = σz1 и σt2 = σz2
|
Как видно из табл. 2, при горячей прокатке во временном интервале τi = 158 – 432 c (рис. 3) на наружной поверхности возникают сжимающие напряжения σt2 = σz2 = –13,855 МПа, которые во временной момент паузы τi – 1 = τ3 = 444 c переходят в растягивающие σt2 = σz2 = 12,38 МПа. В дальнейшем, при используемом варианте охлаждения, такие колебания повторяются при реверсивной работе стана, что негативно сказывается на стойкости поверхности рабочего валка. Причиной таких колебаний напряжений является интенсивный прогрев внутренних зон рабочего валка [28]. Таким образом, сравнительная оценка температурных напряжений в различные моменты времени τi (рис. 3) показывает преимущество отключения коллекторов наружного охлаждения во время пауз процесса горячей прокатки полос, так как рабочий валок практически находится в благоприятном состоянии упругого сжатия [1].
Выводы
Усовершенствована и адаптирована применительно к реверсивному толстолистовому стану методика расчёта температурных напряжений в рабочих валках при нестационарном тепловом режиме горячей прокатки.
Построены графики функций температурных напряжений F2( ρ, τ) для различных значений безразмерных радиусов ρ рабочего валка.
Показано, что функциональная зависимость F2( ρ, τ) обладает важным свойством универсальности, заключающимся в том, что с её помощью могут быть вычислены температурные напряжения в любой момент времени графика φ(τ), представленного в виде ломаной линии изменения температуры поверхности рабочего валка в процессе горячей прокатки полос.
Усовершенствованную методику расчёта температурных напряжений целесообразно использовать для выбора оптимальных вариантов охлаждения и повышения стойкости рабочих валков действующих станов горячей прокатки.
1. Гарбер Э.А., Гусаров В.О., Кузнецов В.В., Трайно А.И. Исследование и моделирование теплового режима непрерывного стана холодной прокатки. Производство проката. 2004;(10):15–22.
2. Гарбер Э.А. Моделирование и совершенствование теплового режима и профилировок валков: Монография. Москва: Теплотехник; 2013:114.
3. Гарбер Э.А., Алешин А.Е., Дегтев С.С., Трайно А.И. Оптимизация технологического и теплового режимов реверсивного стана холодной прокатки. Металлы. 2015;(1):35–41.
4. Arif A.F., Khan O., Zubair S.M. Prediction of roll temperature with a non-uniform heat flux at tool and workpiece interface. Heat and Mass Transfer. 2004;41(1):75–94. https://doi.org/10.1007/s00231-004-0508-6
5. Гарбер Э.А., Хлопотин М.В., Трайно А.И., Попов Е.С., Савиных А.Ф. Моделирование теплового режима валков широкополосного стана горячей прокатки для определения эффективных режимов их охлаждения. Металлы. 2009;(3):34–47.
6. Шалаевский Д.Л. Исследование теплового режима рабочих валков стана горячей прокатки с целью повышения точности расчёта температур поверхностей их бочек. Известия вузов. Чёрная металлургия. 2023;66(3):283–289. https://doi.org/10.17073/0368-0797-2023-3-283-289
7. Hamraooui M. Thermal behaviour of rollers during the rolling process. Applied Thermal Engineering. 2009;29(11-12): 2386–2390. https://doi.org/10.1016/j.applthermaleng.2008.12.013
8. Garber E.A., Khlopotin M.V., Kozhevnikov A.V., Popov E.S., Savinykh A.F., Paligin R.B. Stabilization of conditions in broad-strip mills to improve the transverse profile of hot-rolled strip. Steel in Translation. 2010;40(8):753–758. https://doi.org/10.3103/S0967091210080152
9. Cheng G., Yin N., Zheng Q., Qiu Y., Chen J. Numerical simulation of surface thermal analysis and cooling optimization of continuous casting rolls. Crystals. 2025;15(1):41. https://doi.org/10.3390/cryst15010041
10. Chen H., Ji C., Zhu M. Prediction of casting roller wear during the solidification end reduction of continuous casting bloom. Metallurgical and Materials Transactions B. 2025;56(4):1399–1409. https://doi.org/10.1007/s11663-024-03411-9
11. Bai C.-f., Wang B., Ma J., Zhang J.-y., Pan W.-p. Modeling effect of cooling conditions on solidification process during thermal cycle of rollers in twin-roll strip casting. Journal of Iron and Steel Research International. 2023;30:64–73. https://doi.org/10.1007/s42243-022-00822-3
12. Gabelaya D.I., Kabakov Z.K. Optimization of the gap parameters of supporting rollers of curvilinear continuous casting machine. Metallurgist. 2019;63:823–828. https://doi.org/10.1007/s11015-019-00895-8
13. Савранский К.Н., Гарбер Э.А., Ламинцев В.Г. Пути экономии металла при производстве толстых листов. Москва: Металлургия; 1983:120.
14. Иводитов В.А., Трайно А.И., Вольшонок И.З., Русаков А.Д. Современные методы повышения эффективности листопрокатного производства: монография. Москва: ИД МИСиС; 2013:288.
15. Dünckelmeyer M., Krempaszky C., Werner E., Hein G., Schörkhuber K. Analytical modeling of thermo-mechanically induced residual stresses of work rolls during hot rolling. Steel Research International. 2010;81(9):86–89.
16. Hu K., Shi Q., Han W., Zhu F., Chen J. On the evolution of temperature and combined stress in a work roll under cyclic thermo-mechanical loadings during hot strip rolling and idling. Materials. 2020;13(21):5054. https://doi.org/10.3390/ma13215054
17. Kejun Н., Fuxian Z., Jufang C., Nao-Aki N., Wenqin H., Yoshikazu S. Simulation of thermal stress and fatigue life prediction of high speed steel work roll during hot rolling considering the initial residual stress. Metals. 2019;9(9):966. https://doi.org/10.3390/met9090966
18. Deng G.Y., Zhu Q., Tieu A.K., Zhu H.T., Reid M., Saleh A.A., Su L.H., Ta T.D., Zhang J., Lu C., Wu Q., Sum D.B. Evolution of microstructure, temperature and stress in a high speed steel work roll during hot rolling: Experiment and modeling. Journal of Materials Processing Technology. 2017;240:200–208. https://doi.org/10.1016/j.jmatprotec.2016.09.025
19. Mercado-Solis R., Talamantes-Silva J., Beynon J., Hernandes-Rodrigues M. Modelling surface thermal damage to mill rolls. Wear. 2007;263(7–12):1560–1567. https://doi.org/10.1016/j.wear.2006.12.062
20. Kiss I., Pinca Bretotean С., Josan А. Experimental research upon the durability in exploitation of the adamite type rolls. IOP Conference Series: Materials Science and Engineering. 2018;393(1):012090. https://doi.org/10.1088/1757-899X/393/1/012090
21. Setiawan R., Siradj E., Iman F. Failure analysis of ICDP work roll of hot strip mill: case study of shell-core interface spalling. Jurnal Pendidikan Teknologi Kejuruan. 2022;5(1):28–34. https://doi.org/10.24036/jptk.v5i1.27023
22. Weidlich F., Braga A.P., Silva Lima L.G., Boccalini G., Souza R.M. The influence of rolling mill process parameters on roll thermal fatigue. International Journal of Advanced Manufacturing Technologies. 2019;102(11):2159–2171. https://doi.org/10.1007/s00170-019-03293-1
23. Kotrbacek P., Horsky J., Raudensky M., Pohanka M. Experimental study of heat transfer in hot rolling. Revue de Métallurgie. 2006;7–8(103):333–341.
24. Pinca-Bretotean C., Josan A., Kumar Sharma A. Influence of thermal stresses on the phenomenon of thermal fatigue of rolling cylinders. Journal of Physics: Conference Series. 2023;2540(1):012023. https://doi.org/10.1088/1742-6596/2540/1/012023
25. Третьяков А.В., Гарбер Э.А., Давлетбаев Г.Г. Расчёт и исследование прокатных валков. Москва: Металлургия; 1976:256.
26. Гарбер Э.А., Кожевникова И.А., Тарасов П.А., Трайно А.И. К вопросу о влиянии трения первого и второго рода на энергосиловые параметры горячей прокатки в клетях кварто. Металлы. 2007;(6):47–56.
27. Гарбер Э.А., Кожевникова И.А., Завражнов А.А., Трайно А.И. Напряженное состояние в очаге деформации при прокатке высокопрочной толстолистовой стали. Металлы. 2007;(3):33–39. https://doi.org/10.1134/S0036029507030068
28. Поспелов И.Д. Совершенствование методики расчёта температурных полей в рабочих валках непрерывного широкополосного стана горячей прокатки. Сталь. 2025;(9):21–25.
29. Бухмиров В.В., Ракутина Д.В., Солнышкова Ю.С. Нестационарная теплопроводность. Справочные материалы для решения задач. Иваново: Ивановский государственный энергетический университет; 2013:36.
Иван Дмитриевич Поспелов, к.т.н., доцент
Россия, 162600, Вологодская обл., Череповец, пр. Луначарского, 5
Поспелов И.Д. Совершенствование методики расчёта температурных напряжений в рабочих валках реверсивного толстолистового стана горячей прокатки. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):433-439. https://doi.org/10.17073/0368-0797-2026-4-433-439
Pospelov I.D. Improving the method for calculating temperature stresses in working rolls of a reversing hot rolling plate mill. Izvestiya. Ferrous Metallurgy. 2026;69(4):433-439. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-433-439
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru