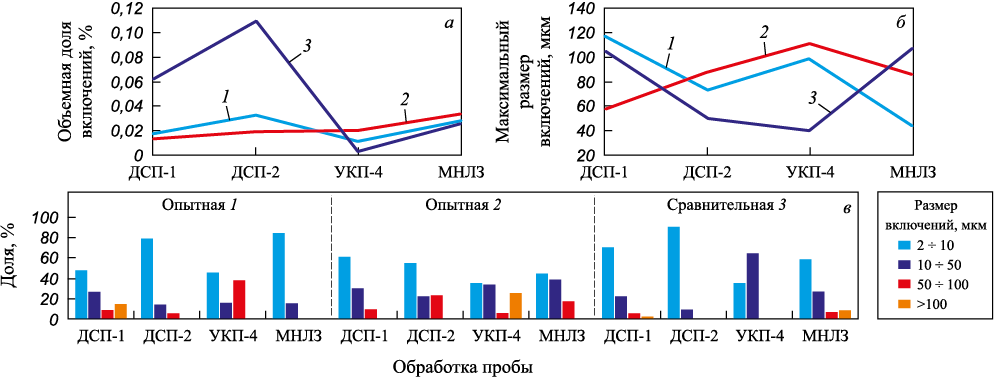Содержание
Перейти к:
https://doi.org/10.17073/0368-0797-2026-4-394-402
Перейти к:
Современная технология производства жидкой стали характерна тем, что обеспечивает максимальное содержание железа (более 99 %) и минимальное содержание примесей на завершающей стадии электроплавки, а также в процессе слива металла в ковш, во время которого также производятся раскисление и десульфурация. Многолетний опыт производства свидетельствует о том, что одними из важнейших резервов уменьшения структурной и химической неоднородности стали и повышения качества металлопродукции сталелитейного производства являются совершенствование технологии процесса выплавки и получение равновесного, максимально однородного расплава перед кристаллизацией. Кристаллизация металла происходит из неравновесного состояния, что усиливает химическую и физическую неоднородность твёрдого металла, снижает его служебные характеристики и приводит к значительным отклонениям его качества от плавки к плавке. Существуют разные способы перевода расплава в равновесие. Наиболее доступным способом получения равновесного расплава является высокотемпературное воздействие. Проведенная в условиях Выксунского завода ОМК экспериментальная работа показала, что подготовка расплава к кристаллизации путем проведения термовременной обработки (ТВО) оказывает влияние на процесс затвердевания и способствует улучшению микроструктуры и свойств твердого металла. Выдвинуто предположение о необходимости проведения высокотемпературного воздействия ТВО на расплав именно на стадии электроплавки в сталеплавильном агрегате.
Сомов С.А., Ворожева Е.Л., Цепелев В.С., Мурысев В.А., Некрасов И.В. Металлографические подходы к исследованию расплава, выплавленного в дуговой электропечи с адаптацией классической термовременной обработки к современной электроплавке. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):394-402. https://doi.org/10.17073/0368-0797-2026-4-394-402
Somov S.A., Vorozheva E.L., Tsepelev V.S., Murysev V.A., Nekrasov I.V. Metallographic approaches to the study of melt produced in EAF with adaptation of classical thermal-time treatment to modern electric smelting. Izvestiya. Ferrous Metallurgy. 2026;69(4):394-402. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-394-402
Введение
Анализ современной высокоинтенсивной технологии производства стали демонстрирует возросшую актуальность изучения закономерностей формирования железоуглеродистых расплавов, так как создание равновесного структурного состояния расплава перед кристаллизацией – необходимое условие реализации максимального уровня эксплуатационных свойств металла [1 – 4]. Кроме того, невозможен простой перенос на эту технологию стандартной термовременной обработки (ТВО) без корректировок [4; 5].
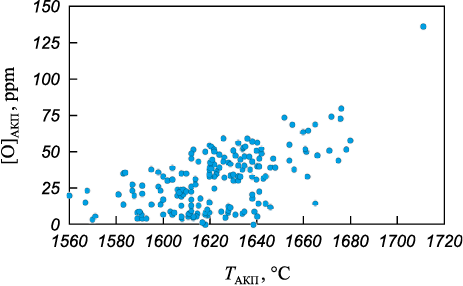
На рис. 1 показано влияние температуры металла на содержание в нём активного кислорода по ходу обработки стали на установке «ковш-печь» (УКП). И, хотя заметен существенный разброс данных (пониженные значения кислорода для завершающих стадий обработки, и повышенные – для начала процесса), общая тенденция очевидна и находится в согласии с теорией [1].
Рис. 1. Влияние температуры металла на содержание в нём |
Как ранее было установлено [3], высокая концентрация растворенного в металле кислорода отрицательно сказывается на формировании структурно однородных многокомпонентных расплавов железа, обусловливая их неравновесность. Проведенные лабораторные исследования показали, что неравновесность расплавов железа при дальнейшем науглероживании также определяется в значительной мере исходным содержанием растворенного в металле кислорода.
С ростом температуры снижается эффективность раскислителей [6]. Концентрация кислорода в металле закономерно растёт, что сказывается не только на свойствах стали, но и на возможности её разливки. Получается, что осуществлять ТВО реально лишь во время электроплавки, перед началом внепечной обработки. Принципиальных проблем с точки зрения теории микронеоднородного кластерного строения расплава стали нет. Наоборот, сказанное представляется наиболее логичной рекомендацией.
Многочисленные литературные данные свидетельствуют о том, что чем меньше примесей в железе, тем отчётливее проявляется аномалия физических свойств расплава в диапазоне 1640 – 1690 °С в виде гистерезиса (несовпадение ветвей нагрева и охлаждения) и перегибов (скачки производной свойства по температуре), и тем больше она сдвигается в область пониженных температур [2; 3; 7]. Следовательно, аномалия связана с перестройкой структуры металлической матрицы, а примеси затрудняют её (с ростом их концентрации структурная перестройка требует большего притока энергии). Несколько упрощая, можно сказать, что железо с минимальным количеством примесей «расслаблено» на структурном уровне, более подвижно и способно к трансформации. Достижение аномалии в данном случае полезно из-за интенсификации диффузионных процессов в расплаве. Поэтому одним из путей улучшения и стабилизации свойств сталей и сплавов является разработка оптимальных температурных режимов их выплавки.
Кроме того, преимущественно технологические усилия по достижению показателей физико-механических свойств в горячекатаном прокате сосредоточены на разработке химических составов и режимов термомеханической обработки. Отсутствие повторного нагрева слябов и ограниченное количество проходов термомеханической обработки в условиях литейно-прокатного комплекса (ЛПК) оставляют меньше возможностей для устранения явления структурной наследственности. Уровень загрязнённости неметаллическими включениями и микрохимическая неоднородность, сформированные при затвердевании расплава, наследуются при термомеханической прокатке и оказывают влияние на формирование конечной микроструктуры и свойств в горячекатаном прокате [8]. Следовательно, необходимо контролировать структурное состояние до начала прокатки, чтобы в полной мере использовать принцип образования структуры в процессах термомеханической обработки.
Материалы и методы исследования
В условиях литейно-прокатного комплекса Выксунского завода ОМК проведена опытная работа, включающая выплавку стали в дуговой сталеплавильной печи (ДСП) вместимостью 180 т, внепечную обработку жидкого расплава на УКП и последующую разливку на машине непрерывного литья заготовки (МНЛЗ). Все этапы производства сопровождались измерениями температуры расплава и отбором проб жидкого металла. Для проведения исследований выбрана углеродистая низколегированная трубная сталь марки J55. Эксперимент включал производство двух опытных плавок (1 и 2) и одной сравнительной плавки (3).
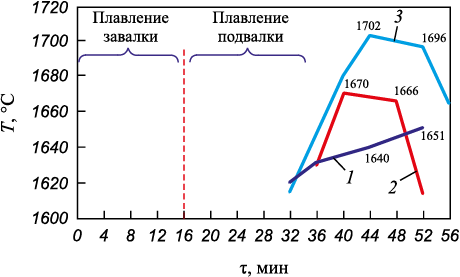
Опытная плавка 1 характеризовалась наличием ТВО, включающей высокотемпературный нагрев расплава в ДСП до критической температуры не ниже 1700 °С с последующей выдержкой (релаксацией) расплава в печи в течение 10 мин и дальнейшим охлаждением до температуры выпуска. Опытная плавка 2 отличалась от плавки 1 более низкой температурой нагрева (1670 °С) и также выдерживалась в печи перед выпуском в течение 10 мин. Сравнительная плавка 3 производилась по существующей заводской технологии без ТВО и последующей выдержки. Измерения температуры расплава в дуговой печи производились с периодичностью 8 – 15 мин после полного расплавления завалки и подвалки. Термограммы двух опытных и одной сравнительной плавок (обработка в ДСП) приведены на рис. 2.
Рис. 2. Термограммы опытных и сравнительной плавок: |
Пробы жидкого металла отбирались от каждой плавки после полного расплавления шихты (проба ДСП-1), а также непосредственно перед выпуском плавки из печи (проба ДСП-2).
Химический состав расплава (проба ДСП-2) перед выпуском из печи и режимы обработки двух опытных и одной сравнительной плавок представлены в табл. 1 и 2.
Таблица 1. Химический состав расплава перед выпуском из ДСП, %
Таблица 2. Технологические режимы обработки жидкого расплава
|
План исследований при проведении экспериментальной работы включал:
– изучение микроструктуры кристаллизовавшегося расплава;
– выявление и измерение с помощью оптической микроскопии параметров первичной структуры и измерение структурных параметров расплава в пробах опытных и сравнительной плавок;
– оценку загрязнённости неметаллическими включениями на разных этапах производства: измерение объёмной доли неметаллических включений по методу ASTM E1245-2023 в пробах жидкого металла, отобранных из ДСП, УКП и промежуточного ковша МНЛЗ.
Первичную структуру выявляли сегрегационным травлением шлифов в свежеприготовленном насыщенном при комнатной температуре водном растворе пикриновой кислоты, подогретом до температуры 70 – 90 °С с добавлением 1 – 10 % поверхностно-активных веществ в течение 1 – 3 мин. Действительную структуру в прокате выявляли травлением шлифов в 4 %-ном спиртовом растворе азотной кислоты в течение 7 с. Полученные структуры изучали на микроскопе Carl Zeiss Axio Observer. Dlm, оснащённым моторизованным предметным столиком и измеряли методами количественной металлографии при помощи программного обеспечения для анализа изображения Thixomet Pro. Всего было испытано шесть образцов из исследуемого массива плавок.
Металлографические шлифы готовили из проб, отобранных в ходе выплавки стали в ДСП, внепечной обработки на УКП и из промежуточного ковша МНЛЗ.
Результаты исследований и их обсуждение
Самым распространённым в исследованиях параметром, являющимся мерой химической неоднородности и определяющим технические свойства литого металла, является расстояние между ветвями дендритов первого и второго порядков λ1, λ2 [9 – 11]. Дендритная структура отражает картину распределения основных легирующих элементов [12; 13]. Чтобы снизить дендритную сегрегацию, химические элементы должны диффундировать через расстояния между дендритными осями. Следовательно, расстояние между дендритными осями является одним из факторов степени химической неоднородности.
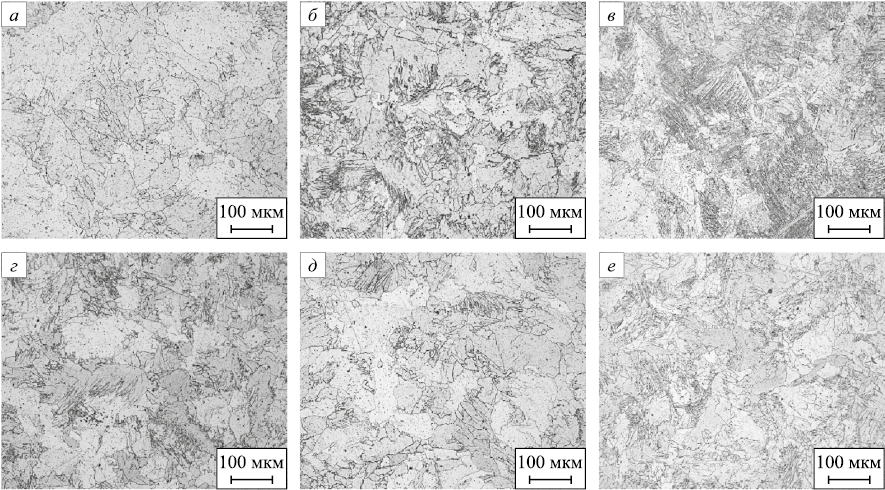
В пробах, отобранных в ДСП (ДСП-1 и ДСП-2), сегрегационным травлением [14] выявить дендритную структуру не представилось возможным из-за низкого содержания легирующих элементов на этом этапе подготовки стали. Структура в пробах ДСП представлена зёрнами феррита с неровными границами, «движение» которых было ограничено значительным количеством оксидов алюминия. Вид микроструктуры в пробах ДСП двух опытных и сравнительной плавок приведён на рис. 3.
Рис. 3. Вид микроструктуры в пробах ДСП: |
В пробах жидкой стали, отобранных на этапах внепечной обработки (УКП-4, 5, 7) и МНЛЗ, сегрегационное травление выявило характерную дендритную структуру, которая представлена дендритными осями первого порядка, от которых растут оси второго порядка. Значительных отличий в результатах измерения расстояний между дендритными осями в пробах УКП, МНЛЗ, между экспериментальными и сравнительными плавками не выявлено. Это связано с характером охлаждения проб, поскольку скорость кристаллизации существенно влияет на дисперсность дендритного строения [15].
Вид дендритной структуры в пробах из расплава на различных этапах производства, определенный светлопольным методом оптической микроскопии, приведён на рис. 4.
Рис. 4. Вид дендритной структуры, выявленной сегрегационным травлением |
Другой количественной характеристикой является плотность дендритной структуры (ПДС), которая определяется соотношением площадей (объёмных долей), занимаемой осями и межосными промежутками. Если считать, что дендритные осевые участки считаются химически однородными, а межосные участки – химически неоднородными, то плотность дендритной структуры характеризует степень однородности данного сплава и, прежде всего, микрохимической однородности [16; 17]. На рис. 5 приведены результаты измерения ПДС в пробах, отобранных в ходе различных этапов внепечной обработки и разливки.
Рис. 5. Плотность дендритной структуры в пробах опытных |
Начало обработки расплава на УКП (проба УКП-4) характеризуется примерно равными значениями ПДС для всех плавок (после предварительного раскисления расплава на выпуске из ДСП возросла микрохимическая неоднородность). Далее плотность дендритной структуры уменьшается, характеризуя изменение химической неоднородности расплава вследствие введения порций легирующих добавок и раскислителей. После введения модифицирующих добавок кальция и связывания остаточного кислорода (на этапе УКП-7, табл. 3) отмечается дальнейший рост ПДС для образцов опытных плавок 1 и 2. Это свидетельствует о снижении микрохимической неоднородности расплава опытных плавок перед кристаллизацией (проба МНЛЗ) и подтверждает гипотезу о наследственном характере структуры опытных плавок.
Таблица 3. Химический состав расплава после легирования
|
Оценка загрязнённости неметаллическими включениями на разных этапах производства производилась одним из самых распространенных способов количественной оценки содержания включений в стали – металлографическим методом. Данный метод заключается в сравнении размеров и формы найденных в металле неметаллических включений с эталонными шкалами с использованием бальных шкал согласно стандарту ASTM E1245 с определением объемной доли и размерного распределения включений [18 – 21].
Изменения в объёмной доле неметаллических включений, максимальные размеры включений, а также доля включений различного размера на разных этапах выплавки, внепечной обработки и разливки для экспериментальных плавок приведены на рис. 6.
Рис. 6. Результаты измерения объёмной доли неметаллических включений (а), |
Исследование показало характер изменений уровня загрязнённости разных плавок в процессе производства расплава. Наиболее высокий уровень загрязнённости включениями получен в пробе ДСП-2 (отбор пробы перед выпуском) сравнительной плавки. В пробах ДСП-2 от опытных плавок (плавка 1 и 2) уровень загрязнённости немного выше по сравнению с пробами ДСП-1. В конце обработки на УКП-4 объёмная доля включений в плавках 1 и 3 снижается до своего минимального значения. В плавке 2 объёмная доля значительно возрастает в промежуточном ковше (проба МНЛЗ). В плавках 1 и 3, наоборот, объёмная доля возрастает после введения кальция в конце внепечной обработки и не изменяется значительно при разливке (МНЛЗ).
В готовом расплаве, поступившем на разливку, конечный уровень загрязнённости включениями не отличается между экспериментальными и сравнительной плавками.
При этом следует заметить, что в образце опытной плавки 1 присутствуют включения преимущественно размером менее 10 мкм, которые распределены равномерно, крупные включения размером более 50 мкм отсутствуют. В образцах плавки 2 и сравнительной плавки 3 в образцах из промежуточного ковша МНЛЗ встречаются включения крупного размера более 100 мкм. Вид характерных неметаллических включений на разных этапах обработки расплава приведён на рис. 7.
Рис. 7. Вид неметаллических включений в пробах опытных и сравнительной плавок: |
Выводы
В пробах жидкого металла, отобранных после полного расплавления шихты в печи, не удалось выявить дендритную структуру из-за весьма низкого содержания легирующих элементов на данном этапе подготовки стали. Структура в пробах ДСП представлена зёрнами феррита с неровными границами, «движение» которых при затвердевании было ограничено значительным количеством оксидов алюминия.
Отсутствие дендритной структуры в литой пробе опытной плавки 1 с проведенной ТВО и последующей релаксацией расплава в печи свидетельствует об отсутствии неравномерности строения металлической матрицы, либо её минимальных значениях. Таким образом, сделан вывод, что нагрев расплава до критической температуры способен вызывать перестройку всей структуры расплава. Это, в свою очередь, может способствовать более равномерному распределению примесей (в том числе нежелательных) в железоуглеродистом расплаве.
Методами количественной металлографии исследованы характеристики дендритной структуры. Показано, что наиболее распространённый параметр – расстояние между осями дендритов в большей степени зависит от скорости кристаллизации. Для оценки влияния ТВО на процесс затвердевания возможно использовать экспериментально определяемый параметр – плотность дендритной структуры, которая зависит от состава расплава и характеризует степень его однородности. Так, после введения модифицирующих добавок кальция и связывания остаточного кислорода на завершающем этапе внепечной обработки отмечается рост ПДС для образцов опытных плавок 1 и 2. Это свидетельствует о снижении микрохимической неоднородности расплава опытных плавок перед кристаллизацией на МНЛЗ и подтверждает гипотезу о наследственном характере структуры этого расплава.
Применение металлографических подходов при проведении исследований образцов опытных и сравнительной плавок, отобранных на разных этапах производства, выявило наличие зависимости максимального размера неметаллических включений на этапе кристаллизации стали (промежуточный ковш МНЛЗ) от проведенной ТВО расплава. Так, объёмная доля неметаллических включений изменялась в ходе выплавки, внепечной обработки и разливки. В готовом расплаве перед кристаллизацией на МНЛЗ конечный уровень загрязнённости включениями не отличался между экспериментальными и сравнительной плавками. При этом в образцах опытной плавки 1 (с проведенной ТВО) присутствовали включения преимущественно размером менее 10 мкм, распределенные равномерно, крупные включения размером более 50 мкм отсутствовали.
Таким образом, при формировании железоуглеродистого расплава низколегированных трубных марок стали предлагается рассматривать проведение ТВО этого расплава именно на этапе выплавки в дуговой печи.
1. Баум Б.А., Хасин Г.А., Тягунов Г.В. Жидкая сталь. Москва: Металлургия; 1984:208.
2. Цепелев В.С. Физика аморфных и нанокристаллических металлических расплавов: Методология анализа: Монография. Екатеринбург: Издательство Уральского университета; 2023:208.
3. Бурмасов С.П., Гудов А.Г., Дегай А.С., Степанов А.И., Смирнов Л.А. Закономерности формирования расплавов на основе железа и металлургические резервы улучшения эксплуатационных свойств сталей. Сталь. 2010;(8):42–46.
4. Зуев М.В., Бурмасов С.П., Степанов А.И., Гудов А.Г., Мурзин А.В., Житлухин Е.Г. Совершенствование технологии современного сталеплавильного производства на основе закономерностей формирования металлических расплавов. Сталь. 2013;(2):27–29.
5. Сомов С.А., Цепелев В.С., Конашков В.В. Экспериментальное определение величин поверхностного натяжения и кинематической вязкости расплавов трубных марок стали в условиях АО «Выксунский металлургический завод». Вестник ПНИПУ. 2018;20(1):5–17. https://doi.org/10.15593/2227-9877/2018.1.01
6. Явойский В.И., Кряковский Ю.В., Григорьев В.П., Нечкин Ю.М., Кравченко В.Ф., Бородин Д.И. Металлургия стали: Учебник для ВУЗов. Москва: Металлургия; 1983:584.
7. Баум Б.А., Тягунов Г.В., Барышев Е.Е., Цепелев В.С. Равновесные и неравновесные состояния металлических расплавов. Фундаментальные исследования физикохимии металлических расплавов. Мосва: ИКЦ «Академкнига»; 2002:214–228.
8. Хлыбов А.А., Ворожева Е.Л., Сметанин К.С., Хлыбов О.С. Современные методы изучения структуры при разработке технологии производства микролегированной трубной стали. Черные металлы. 2024;(8):15–25.
9. Verhoeven J.D. A review of microsegregation induced banding phenomena in steels. Journal of Materials Engineering and Performance. 2000;9(3):286–296. https://doi.org/10.1361/105994900770345935
10. Cobo S.J., Sellars C.M. Microstructural evolution of austenite under conditions simulating thin slab casting and hot direct rolling. Ironmaking and Steelmaking. 2001;28(3): 230–236. https://doi.org/10.1179/030192301678082
11. Zhou T., Eng B., Eng M. Control of Microstructure during Solidification and Homogenization of Thin-Slab Cast Direct-Rolling (TSCDR) Microalloyed Steels. Hamilton: McMaster University; 2010:237.
12. Presslinger H., Mayr M., Tragl E., Bernhard C. Assessment of the primary structure of slabs and the influence on hot- and cold-rolled strip structure. Steel Research International. 2006;77(2):107–115. https://doi.org/10.1002/srin.200606362
13. Won Y.M., Thomas B. Simple model of microsegregation during solidification of steels. Metallurgical and Materials Transactions A. 2001;32(7):1755–1767. https://doi.org/10.1007/s11661-001-0152-4
14. Rodriguez-Galeano K.F., Romano-Acosta L.F., Palmiere E.J., Rainforth W.M. A new approach to etching low-carbon microalloyed steels to reveal prior austenite grain boundaries and the dual-phase microstructure. Journal of Microscopy. 2023;289(2):73–79. https://doi.org/10.1111/jmi.13153
15. Манохин А.И. Получение однородной стали. Москва: Металлургия; 1978;224.
16. Ефимов В.А. Формирование стального слитка: сб. научных трудов. Академия наук УССР, Институт проблем литья. Москва: Металлургия; 1986:88.
17. Казаков А.А., Пахомова О.В., Казакова Е.И. Исследование литой структуры промышленного сляба феррито-перлитной структуры. Чёрные металлы. 2013;(9):15–20.
18. Vander Voort G. F. Image analysis. In: Metals ASM Handbook. Materials Characterization. Metals Park, OH; 1986; (10):309–322. https://doi.org/10.31399/asm.hb.v10.a0001755
19. Karasev A.V., Suito H. Analysis of size distributions of primary oxide inclusions in Fe10 mass pct Ni-M (M = Si, Ti, Al, Zr, and Ce) alloy. Metallurgical and Materials Transactions B. 1999;30(2):259–270. https://doi.org/10.1007/s11663-999-0055-0
20. Ohta H., Suito H. Characteristics of particle size distribution of deoxidation products with Mg, Zr, Al, Ca, Si/Mn and Mg/Al in Fe10 mass % Ni alloy. ISIJ International. 2006;46(1):14–21. https://doi.org/10.2355/isijinternational.46.14
21. Kanbe Y., Karasev A., Todoroki H., Jönsson P.G. Application of extreme value analysis for two- and three-dimensional determinations of the largest inclusion in metal samples. ISIJ International. 2011;51(4):593–602. https://doi.org/10.2355/isijinternational.51.593
Сергей Александрович Сомов, начальник отдела Инженерно-технологического центра
Россия, 607060, Нижегородская обл., Выкса, ул. Бр. Баташевых, 45
Евгения Львовна Ворожева, к.т.н., главный специалист
Россия, 607060, Нижегородская обл., Выкса, ул. Бр. Баташевых, 45
Владимир Степанович Цепелев, д.т.н., доцент, профессор кафедры безопасности жизнедеятельности в техносфере, директор Исследовательского центра физики металлических жидкостей
Россия, 620002, Екатеринбург, ул. Мира, 19
Владимир Александрович Мурысев, главный специалист Инженерно-технологического центра
Россия, 607060, Нижегородская обл., Выкса, ул. Бр. Баташевых, 45
Илья Владимирович Некрасов, к.т.н., доцент кафедры металлургии железа и сплавов Института новых материалов и технологий
Россия, 620002, Екатеринбург, ул. Мира, 19
Сомов С.А., Ворожева Е.Л., Цепелев В.С., Мурысев В.А., Некрасов И.В. Металлографические подходы к исследованию расплава, выплавленного в дуговой электропечи с адаптацией классической термовременной обработки к современной электроплавке. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):394-402. https://doi.org/10.17073/0368-0797-2026-4-394-402
Somov S.A., Vorozheva E.L., Tsepelev V.S., Murysev V.A., Nekrasov I.V. Metallographic approaches to the study of melt produced in EAF with adaptation of classical thermal-time treatment to modern electric smelting. Izvestiya. Ferrous Metallurgy. 2026;69(4):394-402. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-394-402
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru