Содержание
Перейти к:
https://doi.org/10.17073/0368-0797-2026-4-333-338
Перейти к:
В настоящей работе рассмотрено численное моделирование динамики фронта кристаллизации слитка при электрошлаковом переплаве, осуществляемое посредством целенаправленной корректировки траектории падения капель электродного металла в шлаковую ванну. Особое внимание уделено влиянию принудительного вращения расходуемого электрода на пространственное распределение температурных полей и морфологию границы затвердевания. Численные эксперименты проводились на промышленной установке с медным водоохлаждаемым кристаллизатором диаметром 90 мм и расходуемым электродом диаметром 40 мм. Разработка цифрового двойника на базе методов вычислительной гидродинамики и магнитогидродинамики позволила воспроизвести реальный процесс и установить закономерности тепломассопереноса. Анализ температурных градиентов точно локализовал зоны максимального тепловыделения. Визуализация числовых полей вблизи температуры солидуса подтвердила радиальное смещение траектории капель на периферию шлаковой ванны в диапазоне 25 – 35 мм. Математическая модель последовательно объединяет уравнения Максвелла, законы сохранения массы и импульса, а также кинетику тепловых процессов с учетом Джоулева нагрева. Проведенные расчеты при прямой полярности тока продемонстрировали, что центробежное смещение капельного переноса совместно с реверсией конвективных потоков формирует устойчивый горизонтальный фронт кристаллизации. Указанное изменение существенно минимизирует толщину переходных зон между слоями в многослойных слитках и повышает структурную однородность отливки. Установлен критический интервал угловых скоростей вращения электрода, превышение которого провоцирует дестабилизацию мениска, укрупнение капель и снижение качества продукции. Полученные теоретические результаты полностью согласуются с натурными экспериментами. Модель верифицирована путем сопоставления расчетных и опытных данных по положению межфазной границы. Научно обосновано внедрение управляемого вращения для оптимизации теплотехнических режимов, обеспечения стабильного качества металла и повышения общей энергоэффективности металлургического производства.
Чуманов И.В., Матвеева М.А., Алексеев И.А. Численное моделирование формы фронта кристаллизации слитка ЭШП при корректировании траектории падения капель электродного металла. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):333-338. https://doi.org/10.17073/0368-0797-2026-4-333-338
Chumanov I.V., Matveeva M.A., Alekseev I.A. Numerical modeling of solidification front shape in electroslag remelted ingot under correction of electrode metal drop trajectory. Izvestiya. Ferrous Metallurgy. 2026;69(4):333-338. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-333-338
Введение
Глубокое рафинирование от вредных примесей при электрошлаковом переплаве (ЭШП) во многом обеспечивается капельным переносом порций жидкого металла через среду флюса. Капельный перенос рафинируемого металла при условии контроля за траекторией движения позволяет активно воздействовать на технологические параметры процесса. Возможность придавать капле заданную траекторию движения и с достаточной точностью определять место доставки в подэлектродную зону позволяет влиять на распределение температуры в шлаковой и металлической ваннах. Опираясь на результаты работ [1 – 5], в которых изучается возможность воздействия на тепловое состояние процесса, наиболее технологичным является управление движением капли за счет приложения центробежных сил, развивающихся при вращении расходуемого электрода в процессе переплава [6 – 9]. Авторами экспериментально показано, что при применении технологии вращения расходуемого электрода происходит изменение тепловой картины процесса, и это оказывает воздействие на технологические, рафинирующие и энергетические параметры переплава [10; 11]. Для решения задачи формирования горизонтального фронта кристаллизации как условия получения многослойных слитков с минимальной переходной зоной между сформированными слоями необходимо численное моделирование процесса.
В настоящей работе рассмотрены вопросы численного моделирования изменения положения фронта кристаллизации слитка электрошлакового переплава при изменениях траектории движения капель расплава в шлаковой ванне.
Влияние изменения траектории движения капли электродного металла на распределение температур в подэлектродной зоне при ЭШП
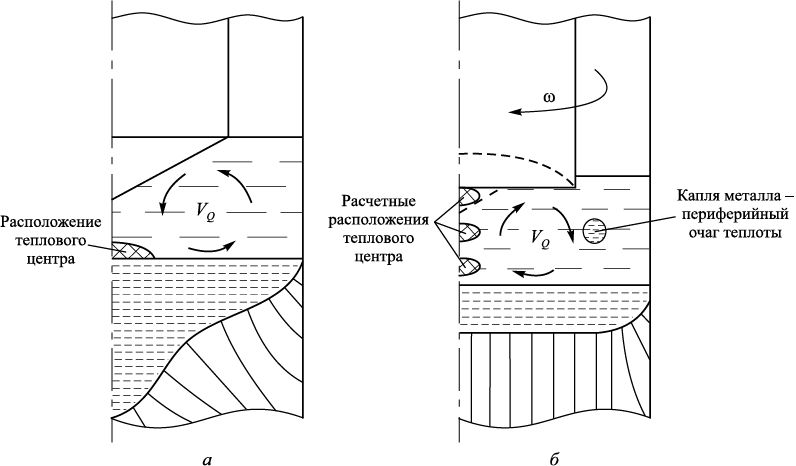
Интенсивность выделения Джоулева тепла напрямую зависит от удельной плотности тока. В объеме шлаковой ванны работающей печи ЭШП удельная электропроводность примерно одинакова, но изменяется прямо пропорционально удельной температуре в ней. Капли металла, движущиеся сквозь шлаковую ванну, выступают местами с повышенной электропроводностью и создают кратковременные ответвления движения тока сквозь них. Измельчение капель и их учащенное образование являются предпосылками к увеличению удельной плотности тока в шлаковой ванне. На рис. 1 показана схема распределения теплоты в шлаковой ванне при стационарном и вращающемся расходуемых электродах (где VQ – конвекция в шлаковой ванне; ω – угловая скорость).
Рис. 1. Расположение тепловых центров и направленность конвективных потоков |
Тепловой центр в шлаковой ванне располагается на ее границе раздела с металлической ванной. Данное смещение формирует глубокий мениск в получаемом слитке, вертикальная протяженность которого увеличивается в результате осевого капельного переноса металла. При вращении расходуемого электрода наблюдается активное движение шлаковой ванны и конвективных потоков внутри ее, которые обращены в обратном направлении по сравнению со стационарной технологией. Капельный перенос смещается из центра на периферию шлаковой ванны, что в совокупности с измененной направленностью конвективных потоков изменяет форму фронта кристаллизации, делая металлическую ванну более пологой, и благоприятно влияет на кристаллическую структуру слитка. По мере увеличения скорости вращения расходуемого электрода возрастают интенсивность капельного переноса и скорость конвективных потоков, которые теперь омывают торец расходуемого электрода снизу вверх вдоль его оси. При превышении критических значений скорости вращения может образоваться вогнутый торец расходуемого электрода, что снижает интенсивность капельного переноса, увеличивает размер капли, и, соответственно, является недопустимым условием плавки. Также может возникнуть образование периферийного мениска в металлической ванне. Сведения об исследовании данной проблемы с помощью физического моделирования приведены в работе [12].
Определение эффективного токового режима с соответствующим режимом вращения расходуемого электрода возможно получить в результате построения численной модели процесса, работающей по принципам вычислительной гидродинамики. Данный подход эффективно применялся для исследования ЭШП, начиная с самых первых стационарных задач [13; 14] до нестационарных магнитогидродинамических задач с многофазным течением [15; 16]. Проводились натурные эксперименты с целью исследования распределения тока [17], влияния внешнего воздействия, в том числе вращения расходуемого электрода на скорость плавки [18 – 20].
Методология
Математический аппарат состоит из трех основных разделов: электромагнитные явления, гидродинамика жидкости и кинетика тепловых явлений. Все уравнения и законы в этих разделах представлены в виде, способном описать решение комплексной задачи в частных производных с помощью численного моделирования на ЭВМ.
Электромагнитная часть модели описывает явление электрического тока в представлении потенциалов электрической и магнитной составляющих тока в соответствии с законами Максвелла и ее уравнение имеет вид:
\[E = - \nabla \varphi - \frac{{\partial A}}{{\partial t}},\]
где E – вектор напряженности электрического поля, В/м; \(\nabla \) – оператор градиента; φ – электрический потенциал, В; A – магнитный потенциал, Вб/м; t – временной интервал дискретизации, с.
Тепловой эффект, получаемый в результате работы электрического тока и именуемый Джоулевым теплом, описывается законом Джоуля-Ленца:
\[{Q_{{\rm{ДТ}}}} = \frac{1}{\sigma }{j^2},\]
где QДТ – теплота, выделяемая по закону Джоуля-Ленца, Дж; σ – коэффициент удельной теплопроводности среды, см/м3; j – вектор плотности тока, А/м3.
Данный компонент, используемый в кинетике тепловых явлений, связывает электрическую составляющую тока с температурным полем потока.
Гидродинамическая часть модели описывает перенос компонентов потока без возможности их смешивания. Транспортное уравнение потока имеет вид:
\[\frac{{\partial \rho v}}{{\partial \tau }} + \nabla v(\rho v) = - \nabla p + \nabla (\eta \nabla v) + {F_{\rm{A}}} + {F_b} + {S_{{\rm{sm}}}}.\]
где ρ – плотность фазы, А/м2; τ – временной шаг дискретизации, с; v – вектор скорости потока, м/с; p – полное давление в точке потока, Па; η – динамическая вязкость среды, Па·с; Fb – сила Архимеда (межфазная плавучесть), Н; FA – сила Ампера, А; Ssm – исток/сток кристаллизации/плавления среды, Дж/кг.
Законы сохранения массы требуют обеспечения неразрывности несущей величины, чем является скорость в транспортном уравнении, поэтому неразрывность гидравлического потока описывается уравнением
\[\nabla v = 0.\]
Сила Архимеда описывается фундаментальным уравнением без явного указания объема жидкости в виде
Fb = ρg,
где g – ускорение свободного падения.
Часть численной модели, описывающая кинетику тепловых явлений в потоке, аналогична, формально не выделяется из гидродинамической части ввиду того, что транспортное уравнение энергии отличается от транспортного уравнения массы только переносимым скаляром или вектором. Сохранение энергии описывается транспортным уравнением
\[\frac{{\partial \rho H}}{{\partial \tau }} + \nabla (v\rho H) = \nabla (\lambda \nabla T) + {Q_{JH}},\]
где H – полная энергия системы, Дж; λ – коэффициент теплопроводности среды; ΔH – приращение энергии, вызванное агрегатным преобразованием вещества и выделением/поглощением скрытой теплоты плавления среды.
Приращение энергии можно определить как произведение объемной доли фазы на скрытую теплоту плавления, что описывается уравнением:
ΔH = αL,
где L – скрытая теплота плавления фазы, Дж/кг; α – объемная доля фазы, %.
Результаты и их обсуждение
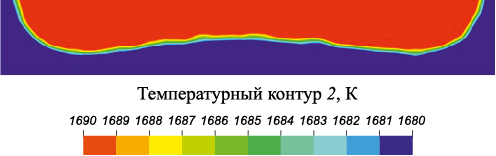
После проведения итерационного процесса был получен набор числовых полей температуры, с помощью которых были определены траектория падения капель металла и форма фронта кристаллизации. Моделирование проводилось для печи ЭШП с медными водоохлаждаемыми кристаллизатором и поддоном. Диаметр кристаллизатора 90 мм, конусность стенки не учитывалась. Диаметр расходуемого электрода 40 мм. На рис. 2 приведена диаграмма распределения температур в поперечном сечении шлаковой ванны вблизи поверхности металлической ванны. Температура шлаковой ванны не отражается для лучшей цветовой контрастности траектории.
Рис. 2. Траектория падения капель в объеме шлаковой ванны |
Видно, что траектория падения капель металла имеет форму, близкую к форме окружности, и явно свидетельствует об изменении траектории падения капель на периферию шлаковой ванны. Несмотря на постоянство скорости вращения расходуемого электрода, траектория падения капель непостоянна в радиальном измерении и находится в интервале 25 – 35 мм. При изменении скорости вращения расходуемого электрода в пределах 60 – 90 об/мин существенных отличий не было зафиксировано, что является следствием влияния изменения размера капли и вязкости шлака: импульс массивной капли соразмерен с импульсом измельченной капли с большей тангенциальной скоростью.
На рис. 3 показаны диаграммы числовых полей температуры в продольном сечении металлической ванны. Данные числовые поля ограничены малым диапазоном температуры со значениями вблизи температуры солидуса для стали.
Рис. 3. Форма фронта кристаллизации для скорости |
На рис. 3 видно, что при скорости вращения расходуемого электрода 90 об/мин форма фронта кристаллизации близка к плоской с малой выгнутостью периферийного кольцевого мениска. Его центральная часть приподнята приблизительно на 3 – 5 мм относительно горизонтали, проведенной между нижними точками положения фронта кристаллизации. Следствием изменения положения фронта кристаллизации на практически горизонтальное является повышение интенсивности конвективных потоков, направленных от периферии к центру шлаковой и металлической ванн.
Выводы
По итогам проделанной работы разработан цифровой двойник печи ЭШП, отображающий изменения траектории движения капель металла с помощью температурных полей при вращении расходуемого электрода, получены сведения о траектории движения капель в поперечном и продольном сечениях шлаковой и металлической ванн. Обнаружено явное доказательство изменения формы фронта кристаллизации при использовании вращения расходуемого электрода, что подтверждается экспериментальными данными, полученными при фиксировании положения фронта кристаллизации в процессе электрошлакового переплава.
1. Протоковилов И.В., Порохонько В.Б. Способы управления кристаллизацией металла слитков при ЭШП. Современная электрометаллургия. 2014;(3):7–14.
2. Kharicha A., Karimi-Sibaki E., Wu M., Ludwig A., Bonacek J. Review on modeling and simulation of electroslag remelting. Steel Research International. 2018;89(1):1700100. https://doi.org/10.1002/srin.201700100
3. Weber V., Jardy A., Dussoubs B., Alblitzer D., Rybéron S., Schmitt V., Hans S., Poisson H. A comprehensive model of the electroslag remelting process: Description and validation. Metallurgical and Materials Transactions B. 2009;40(3): 271–280. https://doi.org/10.1007/s11663-008-9208-9
4. Paar A., Schneider R., Zeller P., Reiter G., Paul S., Würzinger P. Effect of electrical parameters on type and content of non-metallic inclusions after electro-slag-remelting. Steel Research International. 2014;85(4):570–578. https://doi.org/10.1002/srin.201300317
5. Huang X., Duan Y., Liu Z., Li B., Wang F. Role of electrode rotation on improvement of metal pool profile in electroslag remelting process. Metals. 2021;11(11):1675. https://doi.org/10.3390/met11111675
6. Dong H., Zhou J.H., Yan-Wu D., Li Y., Gong W., Liu F.-B. Mass transfer model of desulfurization in the electroslag process. Metallurgical and Materials Transactions B. 2017;488(6):1885–1897. https://doi.org/10.1007/s11663-017-0921-0
7. Wang H., Zhong Y., Li Q., Li W., Ren W., Lei Z., Ren Z., He Q. Influences of the transverse static magnetic field on the droplet evolution behaviors during the low frequency electroslag remelting process. ISIJ International. 2017;57(12):2157–2164. https://doi.org/10.2355/isijinternational.ISIJINT-2017-267
8. Murgaš M., Chaus A.S., Pokusa A., Pokusov M. Electroslag remelting of high-speed steel using a magnetic field. ISIJ International. 2000;40(10):980–986.
9. Poole G., Laurentiu N. On the influences of adjacent conducting media and coil frequency on the electromagnetic field and flow characteristics in solidifying melts. Journal for Manufacturing Science and Production. 2015;15(1):13–22. https://doi.org/10.1515/jmsp-2014-0045
10. Чуманов И.В., Матвеева М.А., Сергеев Д.В. Влияние вращения расходуемого электрода при электрошлаковом переплаве на анизотропию свойств получаемого слитка. Известия вузов. Черная металлургия. 2019;62(2):91–96. https://doi.org/10.17073/0368-0797-2019-2-91-96
11. Свидетельство о государственной регистрации программы для ЭВМ № 2021612155 РФ. Тепловое состояние кристаллизующейся заготовки ЭШП с вращающимся электродом / И.М. Ячиков, И.В. Чуманов, И.В. Портнова, М.А. Матвеева; заявл. 08.02.2021; опубл. 12.02.2021.
12. Селиверстов Д.А., Пятыгин Д.А., Чуманов И.В. К вопросу экономической целесообразности перевода печей ВДП в печи ЭШП на постоянном токе. Известия вузов. Черная металлургия. 2007;50(1):24–26.
13. Миронов Ю.М. Теоретическая электротехника электрических электродных печей: Учебное пособие. Чебоксары: Издательство Чувашского университета; 1997:232.
14. Миронов Ю.М., Михадаров Д.Г. Влияние межэлектродного промежутка на отклонение столба дуги. Вестник Чувашского университета. 2009;(2):139–142.
15. Миронова А.Н., Миронов Ю.М. Энерготехнологическая эффективность дуговых сталеплавильных печей. Чебоксары: Издательство Чувашского университета; 1999:153
16. Есин О.А., Гельд П.В. Физическая химия пирометаллургических процессов. Ч. 2. Взаимодействие жидкостей с газами и твердыми фазами. Москва: Металлургия; 1966:703.
17. Чуманов И.В., Пятыгин Д.А., Рощин В.Е. Особенности электрошлакового процесса на постоянном токе с вращением электрода. В кн.: Современные проблемы электрометаллургии стали. Материалы XI Международной конференции 25–27 сентября 2001 г., Челябинск. Челябинск: Издательство ЮУрГУ; 2001:117–118.
18. Пятыгин Д.А., Чуманов И.В. Влияние рода тока и скорости вращения расходуемого электрода на механические свойства электрошлакового металла. Вестник Южно-Уральского государственного университета. Серия: Металлургия. 2011;(14(231)):40–44.
19. Чуманов И.В., Пятыгин Д.А. Влияние рода тока и скорости вращения электрода при ЭШП на химический состав стали. Вестник Южно-Уральского государственного университета. Серия: Металлургия. 2010; (34(210)):13–15.
20. Алексеев И.А., Чуманов И.В., Сергеев Д.В. Разработка технологии получения слитков при ЭШП на постоянном токе с вращением расходуемого электрода. Известия вузов. Черная металлургия. 2023;66(5):623–630. https://doi.org/10.17073/0368-0797-2023-5-623-630
Илья Валерьевич Чуманов, д.т.н., профессор, заведующий кафедрой «Техника и технологии производства материалов»
Россия, 456209, Златоуст, ул. Тургенева, 16
Мария Андреевна Матвеева, к.т.н, доцент кафедры «Техника и технологии производства материалов»
Россия, 456209, Златоуст, ул. Тургенева, 16
Иван Андреевич Алексеев, аспирант кафедры «Пирометаллургические и литейные технологии»
Россия, 454080, Челябинск, пр. Ленина, 76
Чуманов И.В., Матвеева М.А., Алексеев И.А. Численное моделирование формы фронта кристаллизации слитка ЭШП при корректировании траектории падения капель электродного металла. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):333-338. https://doi.org/10.17073/0368-0797-2026-4-333-338
Chumanov I.V., Matveeva M.A., Alekseev I.A. Numerical modeling of solidification front shape in electroslag remelted ingot under correction of electrode metal drop trajectory. Izvestiya. Ferrous Metallurgy. 2026;69(4):333-338. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-333-338
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru