Содержание
Перейти к:
 С. Г. Мельник,
П. В. Ковалев,
В. И. Бондарь,
С. В. Рябошук,
О. В. Козьминская,
А. А. Ананьев,
Я. О. Михайлова,
А. А. Чиянов,
С. П. Сёмин
https://doi.org/10.17073/0368-0797-2026-4-324-332
Перейти к:
Исследования и разработка технологий, направленных на снижение последствий глобального потепления, являются весьма актуальными. В работе представлены результаты анализа глобального потепления в атмосфере Земли в связи с естественным и усиленным парниковым эффектом и оценка возможного влияния металлургического производства на формирование усиленного парникового эффекта. Известно, что металлургия вносит около 8 % антропогенного СО2 , что значительно меньше, чем вносят энергетика (24 %), землепользование (18 %), транспорт (14 %) или сельское хозяйство (14 %). Около 80 % «металлургического» CО2 поставляет доменный процесс, поэтому одна из основных задач металлургии по борьбе с глобальным потеплением заключается в замене технологии получения чугуна в доменных печах бездоменной технологией прямого восстановления железа (DRI) типа Midrex. Вместе с тем вывод из эксплуатации доменных печей потребует значительного времени и на этот переходной период предлагается полигибридная технология декарбонизации процессов восстановления оксидов железа в доменной печи. Эта технология заключается в инициировании реакции конверсии водяного газа (WGSR): {H2O} + {CO} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) {H2} + {CO2} + Q (−∆H) путем подачи в печь водяного пара {H2O}. В результате термодинамического анализа процесса образования водорода {H2} установлена температура (примерно 1093 К (820 °С)), при понижении которой в соответствии с принципом Ле-Шателье происходит увеличение константы равновесия реакции и количества выделившегося водорода. На основании этого по профилю температуры любой доменной печи может быть определен начальный уровень для размещения устройств подачи пара в рабочее пространство печи. Поскольку реакция WGSR является экзотермической, следует ожидать наряду с интенсифицированием процесса восстановления железа и экономии кокса. Предлагаемая технология не вступает в противоречие с другими процессами декарбонизации, дополняя и увеличивая результативность их действия. Рассмотренная схема использования пара для интенсификации процесса восстановления железа учитывает возможность разработки и применения элементов искусственного интеллекта с учетом особенностей автоматизации и управления этим восстановлением. Авторы заявляют о приоритете предлагаемой ими полигибридной технологии декарбонизации процессов восстановления оксидов железа с помощью водорода, образующегося в результате гетерогенно-каталитического процесса на основе реакции водяного газа.
Мельник С.Г., Ковалев П.В., Бондарь В.И., Рябошук С.В., Козьминская О.В., Ананьев А.А., Михайлова Я.О., Чиянов А.А., Сёмин С.П. Декарбонизация, водородный тренд и искусственный интеллект в металлургии. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):324-332. https://doi.org/10.17073/0368-0797-2026-4-324-332
Mel’nik S.G., Kovalev P.V., Bondar’ V.I., Ryaboshuk S.V., Koz’minskaya O.V., Anan’ev A.A., Mikhailova Ya.O., Chiyanov A.A., Semin S.P. Decarbonization, hydrogen trend and artificial intelligence in metallurgy. Izvestiya. Ferrous Metallurgy. 2026;69(4):324-332. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-324-332
Введение
Более полутора веков назад ученые обратили внимание на изменения климата на Земле, которые сопровождаются увеличением температуры земной атмосферы в результате выделения парниковых газов, образующих парниковый эффект [1 – 4]. Состав этих газов известен: около 76 % оксида углерода СО2 , 16 % метана СН4 , 6,2 % оксидов азота и небольшие примеси других газов. По мнению основоположника учений о биосфере и ноосфере академика В.И. Вернадского [5], нарушение установившегося баланса обмена энергией и веществом Земли с космосом (увеличением количества угольной кислоты – термин В.И. Вернадского) было вызвано активной деятельностью цивилизованного человека, направленной на биогеохимические процессы в биосфере.
Актуальные проблемы глобального потепления и металлургия
Известно два вида парникового эффекта: естественный и усиленный. Естественный парниковый эффект вызван естественными парниковыми газами, а усиленный парниковый эффект имеет антропогенное происхождение.
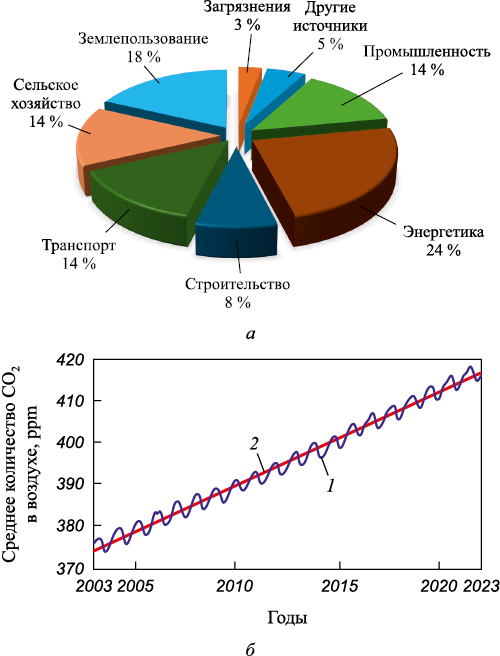
За 100 лет с 1850 по 1950 гг. содержание СО2 в атмосфере Земли возросло примерно на 15 % и продолжает расти и дальше, в том числе в результате разрушительной деятельности человека. По данным Всемирной метеорологической организации (ВМО) содержание СО2 в атмосфере Земли в течение последних 800 тыс. лет составляло от 200 до 280 ppm, в 2013 г. оно превысило 400 ppm, в 2023 г. – 420 ppm и на 50 % превышает доиндустриальный уровень. Интенсивность возрастания эмиссии СО2 в атмосфере по данным из шести точек замеров показана на рис. 1, б. Подобная тенденция с 1958 г. подтверждается и графиками Килинга по замерам СО2 в обсерватории Мануа-Лоа на острове Гавайи. По данным ВМО период 2016 – 2022 гг. был самым теплым за всю историю наблюдений с 1880 г.
Рис. 1. Эмиссия СО2 в атмосфере Земли: |
Понятие «углеродной нейтральности» или «нулевого уровня выбросов» не означает полного отсутствия выбросов и свидетельствует лишь о сбалансированном состоянии окружающей среды, когда объемы эмиссии углекислого газа не превышают его объемов, поглощаемых Землей (ее океанами и лесами) [6; 7].
В промышленности сжигание органических (или ископаемых) веществ, в том числе угля и углеводородного топлива, приводит к увеличению количества СО2 в атмосфере Земли и формирует порядка 14 % усиленного антропогенного парникового эффекта, включающего вклад металлургии (см. рис. 1). Металлургия вносит около 8 % антропогенного СО2 , что значительно меньше, чем энергетика (24 %), землепользование (18 %), транспорт (14 %) или сельское хозяйство (14 %) [8]. В свою очередь, главным источником CО2 в металлургии является доменный процесс с выделением до 80 % от всего «металлургического» оксида углерода СО2 , Именно поэтому основное принятое направление борьбы с глобальным потеплением в металлургии заключается в плановом переходе от производства стали в конвертерах, электродуговых печах и других агрегатах с применением жидкого и твердого передельного чугуна, получаемого в доменных печах, к применению технологии выплавки стали из восстановленного железа, получаемого способами прямого восстановления железа DRI (Direct Reduced Iron).
Термодинамика процессов получения восстановленного железа
Применение способов DRI исключает доменные печи из процессов производства железа, то есть эти процессы становятся бездоменными или бескоксовыми [9 – 11]. Технология DRI заключается в производстве металлизованного сырья и последующем переплаве его в электродуговых или других сталеплавильных печах с разливкой полученной стали на МНЛЗ или в изложницы. Наиболее отработана и часто применяется технология получения восстановленного железа DRI типа Midrex, обеспечивающая порядка 60 % металлизованной металлопродукции, получаемой известными способами DRI [12 – 16].
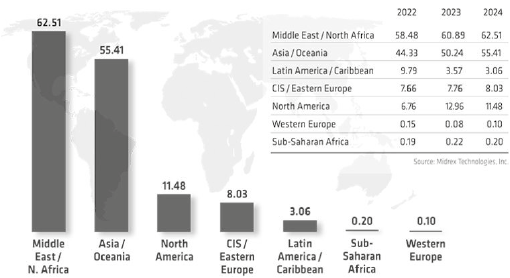
Вместе с тем, до полной замены технологии получения чугуна в доменных печах бескоксовыми процессами DRI еще достаточно далеко и человечество вступает в промежуточный период, который сегодня характеризуется интенсивной эксплуатацией доменных печей и относительно небольшим объемом производства восстановленного железа DRI. Так, по данным Всемирной ассоциации стали WSA, получение восстановленного железа в мире составило в 2024 г. 144,1 млн т (рис. 2), что значительно меньше выплавленной за этот период стали – 1885 млн т. К восстановленному железу относят металлизованные окатыши, горячебрикетированное железо HBI, горячекомпактированное железо ГКЖ и губчатое (или бездоменное) железо [17 – 21].
Рис. 2. Мировое производство железа прямого восстановления DRI |
В металлургических процессах, протекающих при выплавке чугуна в восстановительной атмосфере доменной печи, участвуют многочисленные твердые и газообразные компоненты: кокс, мазут, пылеугольное топливо, горючие газы, водород, кислород, углекислый газ и прочие. Химические реакции в металлургических процессах на основе этих компонентов являются гетерогенными (газ + твердая фаза) и гомогенными (газовая фаза) [22; 23]. Восстановителями железа в доменной печи являются оксид углерода СО (угарный газ), водород Н2 и углерод С. Восстановление оксидов железа до железа происходит по известной схеме принципа последовательности превращений академика А.А. Байкова:
Fe2O3 → Fe3O4 → FeO → Fe Гематит → Магнетит → Вюстит →Железо. | (1) |
По классификации А.А. Байкова гематит Fe2O3 относится к легковосстановимым оксидам, магнетит Fe3O4 и вюстит FeO – к равнопрочным и трудновосстановимым оксидам соответственно.
Восстановление оксидов железа водородом может быть представлено реакциями
3Fe2O3 + {H2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 2Fe3O4 + {H2O}, \(\Delta H_{298}^{\rm{o}}\) = − 15,55 кДж; | (2) |
Fe3O4 + {H2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 3FeO + {H2O}, \(\Delta H_{298}^{\rm{o}}\) = 71,94 кДж; | (3) |
FeO + {H2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) Fe + {H2O}, (выше 570 °С), \(\Delta H_{298}^{\rm{o}}\) = 23,43 кДж; | (4) |
1/4Fe3O4 + {H2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 3/4Fe + {H2O}, (ниже 570 °С), \(\Delta H_{298}^{\rm{o}}\) = 35,55 кДж | (5) |
и другими окислительно-восстановительными реакциями. Реакция (2) является экзотермической, реакции (3) – (5) – эндотермические. Реализуемые в доменной печи реакции горения (окисления):
– углерода (углетермические или карботермические реакции)
| C + {O2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) {CO2}, \(\Delta H_{298}^{\rm{o}}\) = −393 кДж; | (6) |
| 2C + {O2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 2{CO}, \(\Delta H_{298}^{\rm{o}}\) = −221 кДж; | (7) |
– углерода (реакция Будуара)
| C + {CO2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 2{CO}, \(\Delta H_{298}^{\rm{o}}\) = −171,38 кДж; | (8) |
– водорода
| 2{H2} + {О2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 2{H2O}, \(\Delta H_{298}^{\rm{o}}\) = −492 кДж; | (9) |
– оксида углерода (угарного газа)
| 2{СО} + {О2} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) 2{СО2}, \(\Delta H_{298}^{\rm{o}}\) = −565 кДж. | (10) |
Особенности физико-химического анализа выплавки чугуна с учетом реакции конверсии водяного газа
В процессе получения чугуна из оксидов железа в восстановительной атмосфере доменной печи участвует еще одна окислительно-восстановительная реакция (11) – реакция водяного газа [22 – 24]:
| {H2O} + {CO} \( \mathbin{\lower.3ex\hbox{$\buildrel\textstyle\rightarrow\over{\smash{\leftarrow}\vphantom{_{\vbox to.5ex{\vss}}}}$}} \) {H2} + {CO2}, \(\Delta H_{298}^{\rm{o}}\) = −36,5 кДж. | (11) |
Иногда в литературе эту реакцию называют реакцией конверсии водяного газа или реакцией конверсии СО водяным паром [25]. Реакция конверсии водяного газа WGSR (Water – gas shift reaction) была открыта итальянским физиком Феличе Фонтана в 1780 г. Позднее, в 1830 г., Штромейер (Германия) предложил добавлять пар к дутью [26]. Исходя из принципа Ле–Шателье, при этом следует ожидать дополнительного выделения водорода. Реакция (11) экзотермическая и привносит тепло в общий тепловой баланс процесса производства чугуна в доменной печи (сопровождается выделением тепла и уменьшением энтальпии). Для стандартных условий рассматриваемой реакции величина изменения энтальпии \(\Delta H_{298}^{\rm{o}}\) известна и составляет –36 500 Дж (−8732 кал). Константа равновесия KP реакции (11) может быть представлена следующим уравнением с учетом парциальных давлений водорода \({P_{\left\{ {{{\rm{H}}_2}} \right\}}}\), диоксида углерода \({P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}\), монооксида углерода \({P_{\left\{ {{\rm{CO}}} \right\}}}\) и паров воды \({P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}}\):
| \[{K_P} = \frac{{{P_{\left\{ {{{\rm{H}}_2}} \right\}}}}}{{{P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}}}}\frac{{{P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}}}{{{P_{\left\{ {{\rm{CO}}} \right\}}}}}.\] | (12) |
Физико-химический анализ влияния состава на свойства системы с учетом принципа систематизации равновесий для выделенной реакции конверсии водяного газа позволяет применить правило фаз Гиббса и определить число степеней свободы C, то есть число параметров, определяющих состояние системы при равновесии:
| С = K + 2 – Ф = 3 + 2 – 1 = 4. | (13) |
Для однофазной (Ф = 1) и трехкомпонентной (K = 3) системы число степеней свободы С = 4 и тогда
| \[{P_{\left\{ {{{\rm{H}}_2}} \right\}}} = f\left( {T,{\rm{ }}{P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}},{\rm{ }}{P_{\left\{ {{\rm{CO}}} \right\}}},{\rm{ }}{P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}} \right).\] | (14) |
Особенность рассматриваемой системы заключается в постоянстве количества участвующих в химической реакции (11) молекул, что является признаком независимости равновесных условий от общего давления Р. Из данных на графиках рис. 3 следует, что
1) при KP = 1, Т = 1093 К (820 °C) и \(\frac{{{P_{\left\{ {{{\rm{H}}_2}} \right\}}}}}{{{P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}}}} = \frac{{{P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}}}{{{P_{\left\{ {{\rm{CO}}} \right\}}}}};\)
2) при KP < 1, Т > 1093 К и \(\frac{{{P_{\left\{ {{{\rm{H}}_2}} \right\}}}}}{{{P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}}}} < \frac{{{P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}}}{{{P_{\left\{ {{\rm{CO}}} \right\}}}}};\)
3) при KP > 1, Т < 1093 К и \(\frac{{{P_{\left\{ {{{\rm{H}}_2}} \right\}}}}}{{{P_{\left\{ {{{\rm{H}}_2}{\rm{O}}} \right\}}}}} > \frac{{{P_{\left\{ {{\rm{C}}{{\rm{O}}_2}} \right\}}}}}{{{P_{\left\{ {{\rm{CO}}} \right\}}}}}.\)
Из результатов анализа следует, что при определенных условиях реакция водяного газа (WGSR) обеспечивает повышение содержания водорода Н2 с понижением температуры и одновременное снижение уровня CO (рис. 3).
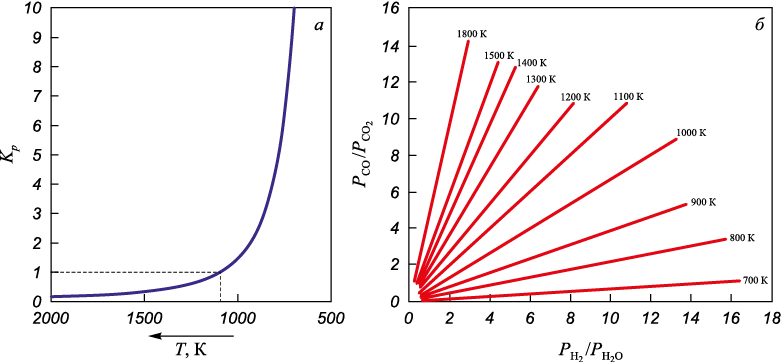
льтаты термодинамического анализа реакции (11) конверсии |
Для предлагаемой технологии более эффективного использования пара при восстановлении железорудных материалов этот вывод имеет принципиальное значение, так как обусловливает необходимость изучения кинетических особенностей процесса, в том числе и роли химической реакции водяного газа, к рассмотрению кинетики которой традиционно предполагалось подойти с точки зрения применения закона действующих масс Гульдберга и Вааге. Вместе с тем анализ данных показывает, что при понижении температуры, начиная с Т ≈ 1093 К (или 820 °С), происходит рост значений константы равновесия реакции конверсии водяного газа (11) и, в соответствии с уравнением изобары химической реакции, увеличение количества выделившегося водорода. Это обстоятельство позволяет перейти к анализу кинетики процесса, который косвенно свидетельствует о возможном лимитировании процесса диффузией компонентов [27 – 29]. Вероятнее всего, процесс водяного газа является гетерогенно-каталитическим. Реализация такого процесса предполагает наличие катализатора, которым в рассматриваемом восстановительном процессе производства чугуна либо металлизованной шихты могут быть железорудное сырье и кокс.
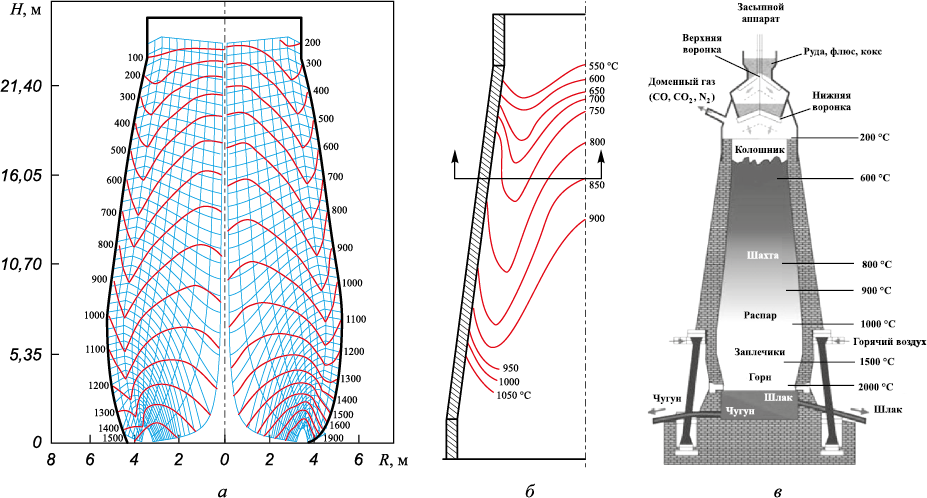
Таким образом, на основании выполненного анализа могут быть определены условия для реализации предлагаемой в этом исследовании полигибридной технологии декарбонизации процессов восстановления оксидов железа, которая интенсифицирует реакцию конверсии водяного газа (WGSR) подачей пара в восстановительный агрегат, например, в доменную печь. На рис. 4 схематично показано оптимальное место подвода пара, например, в магнитогорскую доменную печь объемом 2014 м3 [30] (стрелкой обозначен оптимальный вариант уровня подачи пара по термодинамической модели развития процесса восстановления рудных материалов с участием реакции конверсии водяного газа (WGSR)).
Рис. 4. Температурный профиль доменной печи: |
Этот вариант технологии получения чугуна или металлизованного сырья с подачей пара в доменную печь является промежуточным до полной замены доменного процесса на процесс с использованием меньшего количества ископаемых материалов, так как решает поставленную задачу декарбонизации частично. Исследованиям особенностей технологических процессов в металлургии с применением пара в последнее время уделяется особое внимание [31 – 34], а исследования по вдуванию Н2 в доменную печь выполнялись и выполняются с получением различных результатов на оборудовании известных металлургических компаний Thyssen Krupp, Nippon Steel и Tata Steel [35].
Отличие от предлагаемого в настоящей работе варианта технологии в этих компаниях заключается в способе применения Н2 , который получают на специальных устройствах, что значительно удорожает процесс в целом. В работах [36; 37] также рассматриваются вопросы вдувания Н2 в доменную печь с целью экономии кокса.
Предлагаемая в настоящей работе технологическая схема использования пара для интенсификации процесса восстановления железа из оксидов железа учитывает возможность разработки и применения элементов искусственного интеллекта с учетом особенностей автоматизации и управления процессами восстановления при получении восстановленного железа.
Выводы
Термодинамический анализ доказывает принципиальную возможность применения реакции водяного газа для увеличения восстановительного потенциала газовой фазы при гетерофазном восстановлении оксидов железа в металлургических агрегатах за счет повышения парциального давления водорода \({P_{\left\{ {{{\rm{H}}_2}} \right\}}}\) .
Показано влияние температуры газовой фазы Т на процесс образования водорода в условиях равновесия реакции водяного газа, подтверждено положительное влияние снижения температуры Т в интервале от 727 ± 100 °С и ниже на процесс увеличения содержания водорода в восстановительной газовой фазе.
Предложена полигибридная технология декарбонизации процессов восстановления оксидов железа с помощью водорода, образующегося в результате гетерогенно-каталитического процесса на основе реакции водяного газа, которая может быть реализована в доменных печах, вагранках, в специальных агрегатах типа Midrex и в других металлургических агрегатах с восстановительной атмосферой.
Для повышения эффективности предлагаемой технологии, имеющей целью совершенствование процессов декарбонизации, необходимо продолжить исследования механизма гетерогенно-каталитического процесса водяного газа с точки зрения макроскопической кинетики, в том числе с изучением возможности применения различных катализаторов для этой цели.
1. Шрайбер В.М. Из истории исследований парникового эффекта земной атмосферы. Биосфера. 2013;5(1):37–46.
2. Fourier J.B.J. Remarques générales sur les tempéeratures du globe terrestre et des espaces planétaires. In: Annales de Chimie et de Physique, Ser. 2. Paris: Crochard; 1824;27: 136-67–236-81. (In Fr.).
3. Tyndall J. On the absorption and radiation of heat by gases and on the physical connection of radiation, absorption and conduction. Philosophical Magazine and Journal of Science. 1861;(22):169–194 & 273–285. https://doi.org/10.1098/rstl.1861.0001
4. Arrhenius S.A. On the influence of carbonic acid in the air upon the temperature of the ground. Philosophical Magazine. 1896;41:237–276.
5. Вернадский В.И. Биосфера (избранные труды по биогеохимии). Москва: Мысль; 1967;374.
6. Почему все больше стран обещают добиться «углеродной нейтральности»? 3 декабря 2020 г. Новости ООН. [Электронный ресурс]. URL: https://news.un.org/ru/story/2020/12/1391722/ (дата обращения: 26.06.2026).
7. «Момент истины и надежды» – глава ООН призвал человечество добиться углеродной нейтральности к середине века. 12 декабря 2020 г. Новости ООН [Электронный ресурс]. URL: https://news.un.org/ru/story/2020/12/1392372/ (дата обращения: 26.06.2026).
8. Геращенко И.О., Лапидус А.Л. О влиянии промышленных выбросов углекислого газа на климатические изменения. Вестник Самарского гос. техн. ун-та. Сер. технические науки. 2011;(1(29)):201–204.
9. Основы металлургического производства: учебник для вузов / В.А. Бигеев, К.Н. Вдовин, В.М. Колокольцев и др.; под общей редакцией В.М. Колокольцева. Санкт-Петербург: Лань; 2024:616.
10. Производство качественных сталей / В.М. Колокольцев, В.А. Бигеев, С.Ю. Волков, С.Н. Ушаков; под общей редакцией В.М. Колокольцева. Санкт-Петербург: Лань; 2026:416.
11. Основы металлургии: учебник / В.А. Бигеев, В.М. Колокольцев, М.И. Румянцев и др.; под общей редакцией В.М. Колокольцева. Санкт-Петербург: Лань; 2025:616.
12. Рудыка В.И. Перспективы технологии прямого восстановления железа в металлургическом производстве. Черная металлургия. Бюллетень научно-технической и экономической информации. 2017;(11(1415)):14–22.
13. Эшонкулов У.Х., Хакимов К.Ж., Каюмов О.А. Изучение технологии прямого восстановления железа. Central Asian Journal of Theoretical and Applied Sciences. 2022;3(11):151–156.
14. Раковский В.С., Чернова А.А., Дида Н.И., Лопатина А.О. Анализ технологий прямого восстановления железа. Научно-исследовательские публикации. 2022;(6):67–74.
15. Аксюк А.С., Апойков И.И., Жулин В.В., Петров С.В., Карпешин А.В., Шевченко А.А. Развитие производства железа прямого восстановления – одно из ключевых направлений ОЭМК им. А.А. Угарова. Черные металлы. 2022;(11):12–15.
16. Tata Steel выбрала производство DRI с использованием водорода и отменила проект CCS. Металлургический бюллетень. Информационно-аналитический журнал. [Электронный ресурс]. URL: https://www.metalbulletin.ru/news/black/10160640/ (дата обращения: 26.06.2026).
17. Гладкая Е.А., Елисеев Д.Н., Наринбаев Т.Х.У., Тимофеева А.С. Технология получения горячебрикетированного железа. В кн.: Сб. трудов LXVII Международной научно-практич. конф. “World science: Problems and innovations”. Пенза: Наука и Просвещение; 2022:26–29.
18. Патент 2433187 RU. Горячебрикетированное железо (HBI) и способ его получения / Танака Х. (JP), Сугияма Т. (JP); заявл. 07.11.2007; опубликовано 27.12.2010. Бюл. № 36.
19. Тимофеев Е.С., Кочетов А.И., Тимофеева А.С. Зависимость длительности расплавления шихты от ГБЖ в завалке при выплавке стали в ДСП-150. Фундаментальные исследования. 2006;(11):37–38.
20. Патент 2345152 RU. Способ получения губчатого железа для изготовления тонкого порошка / Довыденков В.А.; заявл. 07.05.2007; опубликовано 27.01.2009. Бюл. № 3.
21. Sean Boyle. 55+ Years of Innovation: Midrex’s Journey in Direct Reduction Technology. “Direct From Midrex” (Sep. 2025). [Electronic resource]. Available at URL: https://www.midrex.com/company-news/140-8-mt-of-dri-produced-globally-in-2024/ (Accessed: 10.03.2026).
22. Филиппов С.И. Теория металлургических процессов. Москва: Металлургия; 1967:279.
23. Жуховицкий А.А., Шварцман Л.А. Физическая химия. Москва: Металлургия; 2001:687.
24. Кузнецов Ю.С., Михайлов Г.Г., Качурина О.И. Термодинамический анализ реакции водяного газа. Вестник Южно-Уральского государственного университета. Серия «Металлургия». 2014;14(1):5–11.
25. Шаповалов А.Н. Теория металлургических процессов: Учебно-методическое пособие. Новотроицк: НФ НИТУ «МИСиС»; 2020:91.
26. Франк-Каменецкий Д.А. Диффузия и теплопередача в химической кинетике. Москва: Наука; 1987:201.
27. Устройство и проектирование доменных печей: учебное пособие / Л.И. Каплун, А.В. Малыгин, О.П. Онорин, А.В. Пархачев. Екатеринбург: УрФУ; 2016:219.
28. Бузоверя М.Т. Кинетические характеристики процесса восстановления в шахте доменной печи. Сталь. 1989;(1):17–21.
29. Лисиенко В.Г., Лобанов В.И., Китаев Б.И. Теплофизика металлургических процессов: учебник для вузов. Москва: Юрайт; 2025:220.
30. Дмитриев А.Н. Математическое моделирование двумерных процессов в доменной печи. Вычислительные методы и программирование. 2004;5(1):252–267.
31. Wu Y., Fan X., Ji Z., Gan M., Zhou H., Li H., Chen X., Zhao Y., Zhang R., Lai R. Investigation on the application of by-product steam in iron ore sintering: Performance and function mechanism. Environmental Science and Pollution Research. 2022;29(41):62698–62709. https://doi.org/10.1007/s11356-022-20059-7
32. Wang Y.-f., Yang T., Wang H.-y., Ding L. Application of steam injection in iron ore sintering: Fuel combustion efficiency and CO emissions. Journal of Iron and Steel Research International. 2023;30(8):31–39. https://doi.org/10.1007/s42243-022-00793-5
33. Sun C.-F., Zhou X.-G., Li G., Wang Y.-F., Xie X.-R., Lyu X.-W., Xu J. Intensive carbon combustion in sintering packed bed via steam spraying: An experimental study on carbon monoxide emission reduction. Journal of Central South University. 2023;30(3):786–799. https://doi.org/10.1007/s11771-023-5280-1
34. Zhang Y., Pan W., Chen S., Ma H. Changes of SO2 , NOx emission, and production of iron ore sintering with steam injection at the surface of sintering bed. In: 12th Int. Symp. on High-Temperature Metallurgical Processing. The Minerals, Metals & Materials Series. Cham: Springer; 2022:459–467.
35. Сидорович В. Nippon Steel сократил выбросы в доменном процессе на треть в результате впрыскивания водорода. RenEn. 12.02.2024. [Электронный ресурс]. URL: https://renen.ru/nippon-steel-sokratil-vybrosy-v-domennom-protsesse-na-tret-v-rezultate-vpryskivaniya-vodoroda/ (дата обращения: 26.06.2026).
36. Бигеев В.А., Сибагатуллин С.К., Харченко А.С., Потапова М.В. Определение расхода водорода для твердофазного селективного восстановления комплексного железорудного сырья в лабораторных условиях. Черные металлы. 2021;(12):25–30.
37. https://doi.org/10.17580/chm.2021.12.05
38. Харченко А.С., Сибагатуллина М.И., Чукин Д.М., Бигеев В.А. Возможность восстановления железа дополнительным водородом, вводимым в поток природного газа доменной плавки. Черные металлы. 2022;(12): 17–23. https://doi.org/10.17580/chm.2022.12.03
Сергей Григорьевич Мельник, д.т.н., профессор, старший научный сотрудник Высшей школы физики и технологий материалов Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Павел Валерьевич Ковалев, к.т.н., доцент, заместитель директора по образовательной деятельности Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Владислав Иванович Бондарь, к.т.н., доцент кафедры «Теория металлургических процессов»
Россия, 287642, Донецкая народная республика, Мариуполь, ул. Университетская, 7
Сергей Владимирович Рябошук, старший преподаватель Высшей школы физики и технологий материалов Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Ольга Вячеславовна Козьминская, к.т.н., доцент кафедры «Механика и прочность материалов и конструкций»
Россия, 190031, Санкт-Петербург, Московский пр., 9
Алексей Андреевич Ананьев, магистрант Высшей школы физики и технологий материалов Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Яна Олеговна Михайлова, аспирант Высшей школы физики и технологий материалов Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Александр Анатольевич Чиянов, аспирант Высшей школы физики и технологий материалов Института машиностроения, материалов и транспорта
Россия, 1955251, Санкт-Петербург, ул. Политехническая, 29
Сергей Павлович Сёмин, студент
Россия, 190031, Санкт-Петербург, Московский пр., 9
Мельник С.Г., Ковалев П.В., Бондарь В.И., Рябошук С.В., Козьминская О.В., Ананьев А.А., Михайлова Я.О., Чиянов А.А., Сёмин С.П. Декарбонизация, водородный тренд и искусственный интеллект в металлургии. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):324-332. https://doi.org/10.17073/0368-0797-2026-4-324-332
Mel’nik S.G., Kovalev P.V., Bondar’ V.I., Ryaboshuk S.V., Koz’minskaya O.V., Anan’ev A.A., Mikhailova Ya.O., Chiyanov A.A., Semin S.P. Decarbonization, hydrogen trend and artificial intelligence in metallurgy. Izvestiya. Ferrous Metallurgy. 2026;69(4):324-332. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-324-332
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru