Содержание
Перейти к:
https://doi.org/10.17073/0368-0797-2026-4-412-422
Перейти к:
Работа посвящена описанию процесса формирования структуры карбидостали (быстрорежущая сталь 10Р6М5 + 5 – 20 мас. % монокарбида вольфрама WC) в процессе кристаллизации и охлаждения после индукционной наплавки. Теоретически рассмотрена цепочка происходящих превращений в жидко-твердом и твердом состояниях. Экспериментально показано, что процесс кристаллизации начинается с перитектического превращения. При дальнейшем охлаждении в результате эвтектического превращения формируется ледебуритная эвтектика с карбидами типа Мe6С, Мe12С. Одновременно с выпадением вольфрамового ледебурита начинается кристаллизация карбидов VC, которые в чистой стали 10Р6М5 и в карбидостали с небольшим количеством WC выпадают преимущественно в виде отдельных изолированных карбидных выделений. Увеличение количества внесенного в состав шихты упрочнителя WC приводит к преимущественно эвтектической кристаллизации карбида VC. Морфология первичного вольфрамомолибденового ледебурита так же меняется от веерообразной в чистой стали 10Р6М5 через ряд модификаций к классической скелетной, свойственной высоковольфрамовой стали типа Р18, в карбидостали со значительным количеством внесенных карбидов WC. По мере охлаждения в наплавленном слое происходят тведофазные превращения, приводящие к выпадению карбидов типа WC, W2C, цементита и др. В микроструктурах всех наплавок наблюдаются кристаллы мартенсита, вызванные закалкой наплавленных слоев при охлаждении их на воздухе. Показано, что при индукционной наплавке есть возможность скорректировать изложенные выше процессы путем подбора таких режимов, которые частично или полностью позволяют «наследовать» структуру исходной наплавляемой прессовки. В результате можно в большей или меньшей степени предупредить выпадение ледебурита и зафиксировать карбид-упрочнитель WC в виде групп угловатых карбидов вокруг «порошинок» оплавленной стали 10Р6М5. Таким образом, показана определяющая роль процессов, происходящих в верхнем температурном интервале кристаллизации (выпадение твердых растворов и выделение эвтектик) на структурообразование карбидостали.
Носков Ф.М., Климов С.А., Масанский О.А. Формирование структуры карбидостали (быстрорежущая сталь 10Р6М5 + монокарбид вольфрама WC) при индукционной наплавке. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):412-422. https://doi.org/10.17073/0368-0797-2026-4-412-422
Noskov F.M., Klimov S.A., Masanskii O.A. Formation of the carbide steel structure (high-speed steel 10R6M5 + tungsten monocarbide WC) at induction surfacing. Izvestiya. Ferrous Metallurgy. 2026;69(4):412-422. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-412-422
Введение
Вопрос разработки новых как конструкционных, так и инструментальных материалов с повышенными физико-механическими и эксплуатационными свойствами в настоящее время встает все острее. Актуальность этой задачи обусловлена исчерпанием возможности для совершенствования свойств известных материалов: износостойких [1 – 3] и инструментальных сталей (в том числе быстрорежущих), твердых сплавов и т. д. [4 – 6].
Карбидостали, состоящие из тугоплавких карбидов (чаще всего карбидов вольфрама и титана) и сталей, можно отнести к новому классу материалов с большими перспективами применения. По своим качествам карбидостали занимают промежуточное положение между твердыми сплавами и сталями и сочетают свойства обоих компонентов: и карбидного упрочнителя, и стальной матрицы [7 – 9]. В работе [10] рассмотрена технология индукционной наплавки карбидостали на основе быстрорежущей стали с упрочнителем в виде внесенных карбидов вольфрама и титана. Однако даже вопросы исследования структурно-фазового состояния быстрорежущих сталей при различных обработках являются предметом дискуссий [11 – 13]. Исследование же структурообразования рассматриваемых карбидосталей, полученных индукционной наплавкой, являются практически не освещенными в литературе.
Индукционная наплавка быстрорежущей стали обладает рядом существенных преимуществ перед другими способами наплавки. Так, индукционная наплавка характеризуется относительной дешевизной и простотой процесса, позволяет экономить материалы, используемые в качестве наплавляемой шихты, обеспечивает малую степень проплавления металла подложки, что предотвращает разбавление наплавленного металла и др. [14; 15].
Кристаллизация быстрорежущей стали представляет из себя сложный, многофакторный процесс, который включает перитектическое, эвтектическое и эвтектоидное превращения. Соотношение влияния каждого из этих превращений на структуру сильно зависит от состава и особенно сильно от условий кристаллизации и последующего охлаждения стали. Последнее особенно актуально в условиях индукционной наплавки.
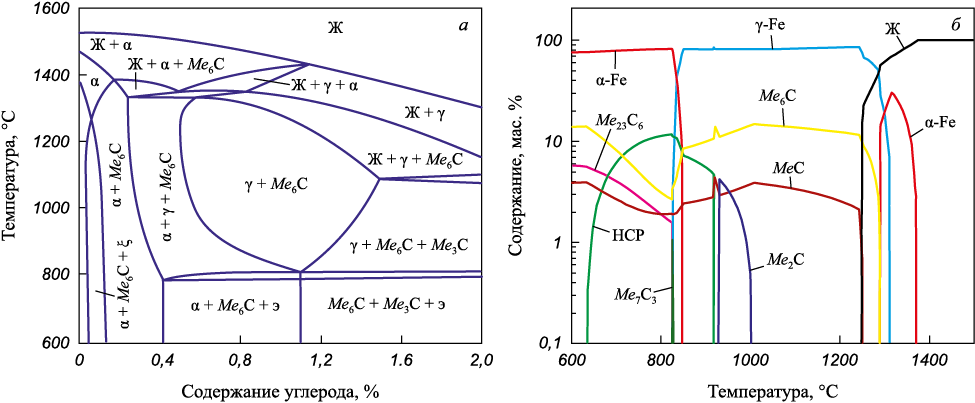
Традиционно принято считать [16], что для небольших отливок кристаллизация начинается с выпадения δ-феррита, который при остывании сплава вступает в перитектическую реакцию с жидкостью, формируя аустенитные зерна. При завершении перитектического превращения (рис. 1) структура характеризуется аустенитными зернами, распределенными в жидкой стали.
Рис. 1. Фазообразование в стали типа Р6М5: |
При последующем остывании из жидкости выделяется первичный карбид Мe6С, а при дальнейшем охлаждении оставшаяся жидкость претерпевает эвтектическое превращение, формируя аустенитно-карбидную смесь. Таким образом, основным карбидом является Мe6С с небольшим количеством МeС [16].
При дальнейшем охлаждении уже закристаллизовавшегося сплава в нем из аустенита может выделиться небольшое количество избыточного α-феррита (рис. 1). При достижении температуры эвтектоидного превращения аустенит может распадаться на эвтектоид, формируя дисперсную смесь феррита и карбидов (среди них основным является Мe6С, но также возможно появление карбидов цементитного типа Мe3С и, по-видимому, других карбидов).
Современный подход к описанию процесса кристаллизации стали типа Р6М5 основан в том числе и на компьютерном моделировании; подобный расчет, выполненный с помощью программного пакета Thermo-Calc, показан на рис. 1, б. Видно, что пять различных типов карбидов (Me6C, МeС, Me2C, Me7C3 и Me23C6 ) осаждаются последовательно при понижении температуры в условиях равновесного затвердевания и охлаждения [17]. Температура последовательно осажденных Me6C, МeС, Me2C, Me7C3 и Me23C6 в условиях равновесного затвердевания составляла 1290, 1250, 1000, 826 и 824 °C соответственно. Однако количество двух карбидов – Me7C3 и Me23C6 сравнительно небольшое и по-видимому не оказывает существенного влияния на свойства стали.
Современные данные [17] в целом не противоречат классическим представлениям [16]. Действительно, наблюдается перитектическая реакция жидкости и феррита с образованием аустенита, кристаллизация карбидов Me6C, МeС (состав карбидной фазы и сейчас является предметом некоторых дискуссий: на рис. 1, б выявляется карбид типа Me2C в небольших количествах). С понижением температуры и протеканием эвтектоидной реакции наблюдается выделение избыточного, а затем и эвтектоидного феррита и карбидов типов Me6C, Me2C (низкотемпературная модификация), Me7C3 и Me23C6 .
Ускоренное охлаждение от температур наплавки накладывает свой отпечаток на структурно-фазовые превращения, в частности, приводит к частичной закалке и формированию мартенсита в аустенитных кристаллах, а так же к более дисперсному распределению и эвтектических, и эвтектоидных карбидов (эвтектоидное превращение при этом может быть полностью подавлено).
Несмотря на значительные усилия, предпринимаемые в течении длительного времени [11 – 13; 16; 17], до сих пор отсутствует полное описание характера и последовательности структурно-фазовых превращений в быстрорежущих сталях при различных условиях. Задача описания структурно-фазовых превращений, протекающих при кристаллизации карбидостали на основе быстрорежущих сталей в условиях индукционного нагрева, дополнительно осложняется влиянием внесенных карбидов-упрочнителей, в качестве которых могут использоваться карбиды типа WC и/или TiC. Эти карбиды в зависимости от режимов наплавки и составов шихты могут частично или полностью растворяться в жидкости и влиять на химический состав аустенита и набор выпадающих карбидных фаз. Карбидные фазы могут так же легироваться вольфрамом или титаном при наплавке, менять морфологию и характер кристаллизации. Таким образом, задача описания процессов, протекающих при индукционной наплавке как быстрорежущей стали, так и карбидостали на ее основе, остается актуальной.
Цель настоящей работы – описание структурно-фазовых превращений при индукционной наплавке карбидостали на основе быстрорежущей стали 10Р6М5 с упрочнителем в виде монокарбида вольфрама.
Материал и методы исследования
В качестве основного компонента шихты для получения наплавленных слоев выступала порошковая быстрорежущая сталь 10Р6М5. Для получения карбидостали порошковую сталь замешивали на органическом связующем с порошком монокарбида вольфрама (WC) в различных соотношениях (5 – 20 мас. % от массы стали) и наплавляли на стальную подложку индукционным методом. Подробнее технология наплавки исследованных образцов изложена в работе [10].
Исследования микроструктуры образцов осуществляли на электронном микроскопе Hitachi TM4000 с микроанализатором. Фазовый состав сплава определяли рентгеноструктурным методом на дифрактометре «Bruker» с использованием излучения меди. Твердость наплавленных слоев измеряли методом Роквелла.
Результаты исследований и их обсуждение
Исследование микроструктуры полученных наплавленных слоев показало, что структура в большей или меньшей степени соответствует характерным особенностям структуры, свойственной литой быстрорежущей стали. Во всех образцах обнаружена ледебуритная эвтектика с различной морфологией, зависящей от состава и количества внесенных в шихту карбидов. Присутствует твердый раствор на основе аустенита, состав которого может варьироваться в широких пределах в зависимости от состава наплавляемого образца.
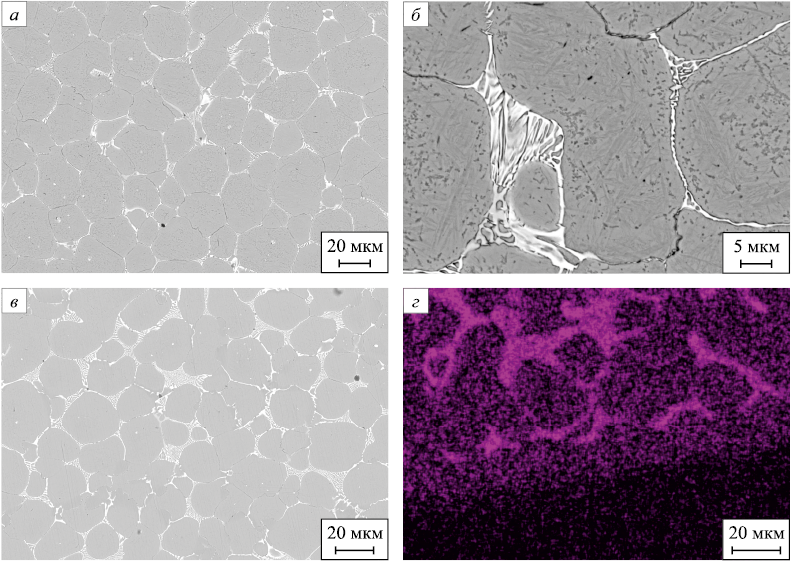
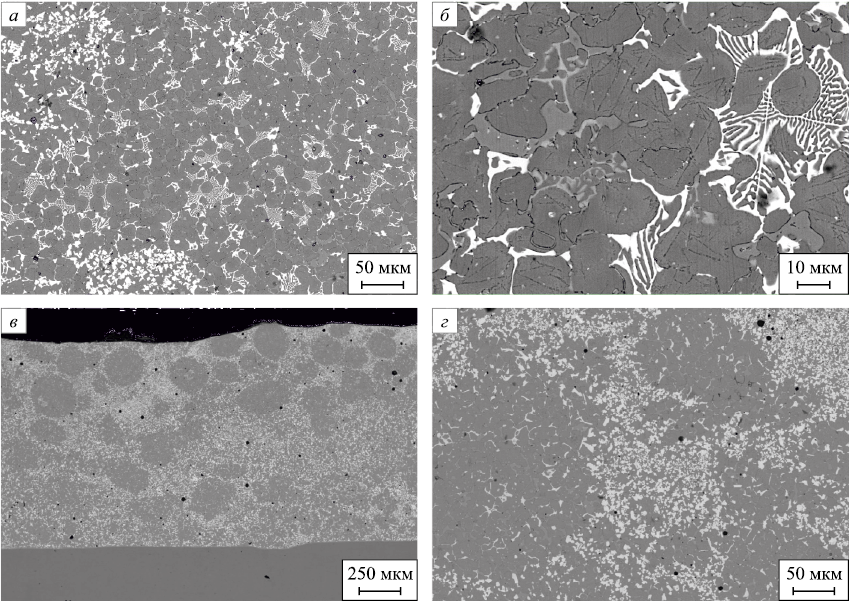
В случае наплавки быстрорежущей порошковой стали 10Р6М5 без добавок (рис. 2, а) наблюдается характерная для этой стали литая ячеистая структура аустенита, с небольшими по размеру включениями ледебуритной эвтектики с веерообразной морфологией, свойственной данной стали (рис. 2, б). На рис. 2, б также видны кристаллы мартенсита в аустенитных ячейках.
Рис. 2. Микроструктура наплавленных слоев: |
Микроструктура карбидостали с 5 мас. % WC представлена на рис. 2, в. Видно, что внесение небольшого количества карбидов вольфрама приводит к формированию повышенного количества ледебуритной эвтектики с веерообразной морфологией. В ледебурите наблюдаются участки с измененной морфологией, отличающейся от обычной для стали 10Р6М5. Эти особенности вызваны полным растворением внесенных карбидов вольфрама в жидкой стали в процессе наплавки из-за их небольшого количества.
На рис. 2, г представлено изображение, снятое в отраженных лучах вольфрама, которое демонстрирует малую степень проплавления подложки. Это показывает преимущество перед другими способами получения наплавленных слоев и является особенностью индукционной наплавки.
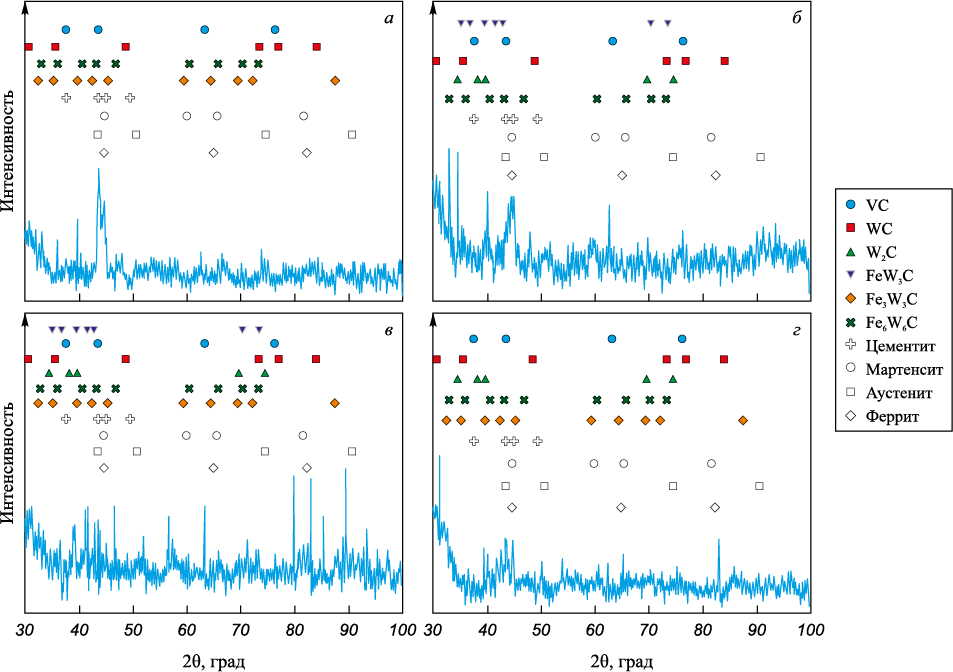
Рентгенофазовый анализ образцов наплавок стали 10Р6М5 без добавок показал картину, соответствующую общим представлениям об этой стали, изложенным во введении (рис. 3, а). Обнаружены аустенит, мартенсит (они отчетливо видны на рис. 2, б), специальные карбиды типа Мe6С и близкие к нему Мe12С, МeС (причем известно, что карбид VC выпадает при кристаллизации из жидкой фазы, а карбид WC является результатом твердофазных превращений), цементит и небольшое количество феррита.
Рис. 3. Рентгенофазовый анализ образцов наплавок: |
Состав карбидостали с минимальным количеством внесенных карбидов вольфрама (рис. 3, б) может быть охарактеризован близким фазовым составом по отношению к наплавкам без добавок. В нем также есть аустенит, мартенсит, ряд специальных карбидов, цементит, феррит и карбид FeW3C. Обращает на себя внимание, что, несмотря на то, что карбид типа WC рентгеновским методом выявляется (так же как и на рис. 3, а), в микроструктуре (рис. 2, в) грубые включения этого карбида в виде характерных угловатых включений не наблюдаются. Это говорит о том, что внесенный в шихту WC был полностью растворен в жидкой стали в процессе наплавки, вольфрам и углерод присоединились к специальным вольфрамосодержащим карбидам и выделились в виде ледебуритной эвтектики, а затем уже в результате твердофазных превращений из аустенита вновь выделился WC.
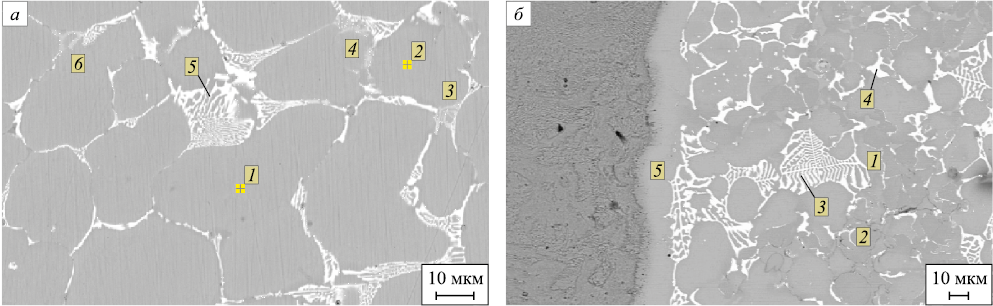
Электронно-микроскопические исследования с применением микродифрактометра помогли выявить интересные особенности в химическом составе аустенита. Исследования показали, что аустенит достаточно неоднороден и с некоторой долей условности может быть разделен на два типа: один в большей степени обогащен вольфрамом (5 – 7 мас. %, участок 1 на рис. 4, а) и содержит относительно мало хрома (<3 мас. %) и ванадия (<1 мас. %), другой же наоборот относительно обеднен вольфрамом (<1,5 мас. %, область 2 на рис. 4, а) и относительно обогащен хромом (3,5 – 4,0 мас. %) и ванадием (до 2 мас. %). Количество молибдена в обоих случаях остается примерно одинаковым и колеблется в районе 3 %.
Рис. 4. Особенности структуры наплавок: |
Феноменологически известно, что чем больше электронов в фазе, исследуемой на растровом электронном микроскопе, тем сравнительно более ярко она будет выглядеть. Это объясняется ее электронным строением [18]. Если рассматривать твердые растворы, то разница в их составе слишком мала, чтобы этот эффект был отчетливо виден на изображениях. Но в случае карбидов это хорошо видно. Так, карбиды, обогащенные тяжелыми элементами (такими как вольфрам и молибден), будут выглядеть самыми светлыми фазами (участок 5 на рис. 4, а); если в составе карбида превалируют хром и ванадий, то их изображение будет выглядеть существенно менее светлым (участок 3, 4, 6 на рис. 4, а).
Таким образом, можно предположить, что процесс кристаллизации быстрорежущей стали 10Р6М5 без добавок начался с того, что формирующиеся твердые растворы (феррит и затем аустенит) способствовали еще до выделения карбидных фаз химической дифференциации составов не только между выпадающими твердыми растворами и жидкостью, но и внутри жидкости. Последующая кристаллизация вольфрамсодержащего карбида Fe3W3C происходила в области жидкости, уже обогащенной вольфрамом, а кристаллизация карбида VC, шедшая одновременно, происходила в области жидкости, обогащенной ванадием. Это можно утверждать, потому что именно твердый раствор, обогащенный вольфрамом (участок 1 на рис. 4, а), окружают в значительной мере светлые (т.е. обогащенные вольфрамом и молибденом) карбиды, и, наоборот, области, обогащенные хромом и ванадием (участок 2 на рис. 4, а), в большей степени окружают серые карбидные выделения, соответствующие карбидам с большим содержанием хрома и ванадия и меньшим содержанием вольфрама и молибдена. Очевидно, что карбиды при своем росте использовали ближайший доступный «строительный материал».
Обращает внимание на себя еще одна деталь – это плавные цветовые переходы между карбидами. В областях серых карбидов (участки 3, 4, 6 на рис. 4, а) хорошо видно, как белые карбиды вольфрама плавно переходят в менее светлые карбиды хрома и ванадия. Очевидно, что в процессе кристаллизации рост различных по составу (и, очевидно, по структуре) карбидов происходил когерентно при одновременном выпадении (карбиды типа Мe6С и VC) или уже выпавшие карбиды служили подложкой для роста других карбидов при более низкой температуре.
Очень похожая ситуация наблюдается в структуре карбидостали с 5 мас. % WC, тут так же, как в стали 10Р6М5 без добавок, наблюдаются два твердых раствора: один обогащен вольфрамом, а другой – ванадием (и хромом) соответственно. Те же особенности в строении карбидной фазы: вольфрамсодержащий ледебурит и небольшие прожилки карбидов ванадия (хрома), иногда образующие небольшие эвтектические включения (подобно участку 3 на рис. 4, а). Исходя из этого можно предположить, что кристаллизация такой карбидостали после растворения внесенных в шихту при наплавке карбидов вольфрама в жидкости проходила по тем же принципам, что и для стали 10Р6М5 без добавок, с тем отличием, что состав выпадавших карбидных фаз (особенно содержащих вольфрам) несколько изменился (рис. 3, а, б).
Сравнивая карбидную вольфрамсодержащую эвтектику с веерообразной морфологией с эвтектикой быстрорежущей стали без добавок, можно отметить существенное изменение соотношений содержаний вольфрама и молибдена в ней. В обычной стали их поровну, в карбидостали вольфрама в два с половиной раза больше, чем молибдена. Количества хрома и ванадия примерно совпадают с составом карбидной фазы простой быстрорежущей стали.
Характеризуя включения карбидов серого цвета, можно сказать, что они грубее, чем в чистой стали, и так же, как в основной эвтектике, искажены пропорции вольфрама и молибдена в пользу вольфрама (вольфрама более чем в три раза больше). Также в них пониженное в два раза относительно референтного состава чистой стали количество хрома. Кроме указанных фаз присутствуют и отдельные угловатые карбиды серого цвета с повышенным содержанием хрома. Предположительно, указанные карбиды соответствуют по данным рентгенофазового исследования выявленной фазе FeW3C, которая оказалась легирована хромом.
На рис. 3, в представлена дифрактограмма карбидостали с 10 мас. % WC. Видно, что фазовый состав этой карбидостали в целом соответствует рассмотренным выше образцам.
Характеризуя микроструктуру, можно отметить возросшее количество карбидной фазы (рис. 5, а) и изменение ее морфологии от веерообразной к морфологии, свойственной более высоковольфрамовым сталям (участок 3 на рис. 4, б).
Рис. 5. Микроструктура наплавленных слоев карбидостали с 10 мас. % WC: |
Электронно-микроскопические исследования с применением микродифрактометра помогли выявить, что в карбидостали с 10 мас. % WC так же, как и в образце карбидостали с 5 мас. % WC, наблюдаются как минимум два твердых раствора: один обогащен вольфрамом и молибденом (участок 1 на рис. 4, б), другой хромом и ванадием (участок 2 на рис. 4, б). Отличие от предыдущего образца состоит в повышенном количестве вольфрама в первом твердом растворе. В карбидостали такого состава разница достаточна, чтобы визуально наблюдать отличие в оттенках серого цвета между различными твердыми растворами на электронно-микроскопических изображениях (при сравнении участков 1 и 2 на рис. 4, б). Так же неравномерно распределен мартенсит (рис. 5, б). Переходная зона подложка – наплавка очень узкая (участок 5 на рис. 4, б).
Наблюдается карбидная эвтектика со скелетной морфологией (свойственной высоковольфрамовым сталям) с небольшой модификацией (рис. 5). Сравнивая ее с эвтектикой предыдущих образцов, можно отметить существенное изменение соотношений количеств вольфрама и молибдена в ней. В обычной стали их поровну, в данном образце вольфрама в четыре раза больше, чем молибдена. Количества хрома и ванадия имеют тенденцию к падению по сравнению с составом карбидной фазы простой быстрорежущей стали. Исходя из рентгенофазового исследования (рис. 3, в), это ледебурит с карбидами типа Мe6С с различными соотношениями компонентов (рис. 5, в). Также присутствуют небольшие включения светлых угловатых карбидов (участок 4 на рис. 4, б), очевидно, это часть внесенных в шихту и не растворившихся при наплавке карбидов WC.
Кроме указанных фаз присутствуют и отдельные карбиды светло- и темно-серого цвета (рис. 5, б). Микрорентгеноспектральное исследование (рис. 5, г) в режиме картирования позволило дифференцировать их: светлосерые карбиды представляют собой карбиды ванадия, очевидно, VC; более темные карбиды – карбиды, обогащенные хромом. Их состав отвечает составу стали по вольфраму, молибдену и ванадию, но с повышенным содержанием хрома (до 6 мас. %). Поскольку рентгенофазовое исследование не выявило наличия специфических для хрома карбидов быстрорежущей стали типов Me7C3 и Me23C6 , можно полагать, что указанные карбиды отвечают выявленной фазе FeW3C, легированной хромом.
На рис. 3, г представлена дифрактограмма карбидостали с 20 мас. % WC. Видно, что фазовый состав этой карбидостали в целом соответствует рассмотренным выше образцам карбидосталей с меньшим количеством внесенных карбидов, за исключением одной детали: в карбидостали с 20 мас. % WC не выявлен карбид FeW3C.
Характеризуя аустенит на основании микрорентгеноспектральных исследований, можно говорить, что разделение твердых растворов, характерное для чистой стали 10Р6М5 и карбидосталей с меньшим содержанием WC, в карбидостали с 20 мас. % WC проявляется слабо. Можно говорить о том, что одни области аустенита чуть больше легированы, а другие чуть меньше, разброс значений концентрации различных элементов ±(1 – 2) мас. % для различных элементов.
В отличие от стали 10Р6М5, наблюдаются обширные карбидные включения (рис. 6, а) с измененной морфологией, по большей части в виде ледебуритной эвтектики со скелетными карбидами, характерными для высоковольфрамовых сталей типа Р18 (рис. 6, б), но также грубых включений белого и серого цвета. Группы белых, угловатых карбидов (рис. 6, а) представляют собой внесенные в шихту перед наплавкой карбиды WC. Естественно, они сгруппировались между порошинками быстрорежущей стали. В процессе наплавки стальные порошинки сферической формы оплавлялись и внесенные карбиды растворялись в расплаве, причем в карбидосталях с меньшим содержанием внесенных карбидов – практически без остатка. В рассматриваемом образце внесенные карбиды полностью раствориться не могли и частично сохранились в структуре в виде указанных групп угловатых карбидов.
Рис. 6. Микроструктура наплавленных слоев карбидостали с 20 мас. % WC: |
Можно отметить существенное изменение соотношений вольфрама и молибдена в карбидной эвтектике со скелетной морфологией по сравнению с обычной эвтектикой стали 10Р6М5. В обычной стали их поровну, в данном образце вольфрама 23 мас. %, в то время как количество молибдена снизилось до 5,5 мас. %. Количества хрома и ванадия имеют дальнейшую тенденцию к падению по сравнению с составом карбидной фазы простой быстрорежущей стали и стали с меньшим количеством добавок.
Обширные включения серых карбидов характеризуются повышенным содержанием хрома (до 8,2 мас. %). Анализируя результаты рентгенофазового исследования, можно предположить, что это либо карбиды цементитного типа Мe3С, либо какие-то из карбидов, определенных рентгенофазовым методом как карбиды вольфрама, но легированные хромом. Наблюдающиеся светлосерые карбиды в виде эвтектики с модифицированной скелетно-веерообразной морфологией (рис. 6, б) характеризуются очень высоким содержанием ванадия (до 15,6 мас. %). Рентгенофазовое исследование показало наличие карбидных включений типа VС, вероятно, эта фаза отвечает подобным составам только с частичной заменой ванадия вольфрамом. Этим можно объяснить их относительную светлоту по отношению к карбидам хрома и саму морфологию – явно эвтектическую, не свойственную в нормальных условиях карбиду VС.
При определенных режимах индукционной наплавки можно достичь меньшего расплавления быстрорежущей стали так, что отдельные «порошинки» стали будут отчетливо видны в наплавленном слое (рис. 6, в, г). В этом случае сам состав карбидных фаз в целом остается тем же, что и в случае более сильного расплавления (рис. 3), однако количественные соотношения различных карбидов и их морфология сильно отличаются. Так, в наплавленном слое на рис. 6, в, г видно практически полное отсутствие скелетного ледебурита как с веерообразной, так и со скелетной морфологией. Внутри «порошинок» наблюдается исходная структура, представленная отдельными прожилками карбидной фазы. В пространстве между «порошинками» группируются пропитанные сталью с оплавившихся поверхностей порошинок стали 10Р6М5 угловатые внесенные карбиды WC.
Представляется, что возможность получения такой структуры является уникальной особенностью индукционной наплавки. В исходных порошках быстрорежущей стали, получаемых методом распыления жидкой стали, еще на этапе производства формируется весьма благоприятная микроструктура – очень мелкодисперсные карбиды, которые располагаются в виде небольших включений по границам аустенитных зерен [19]. Возможность частичного сохранения такой структуры является важным преимуществом индукционной наплавки перед другими способами наплавки карбидосталей (электронно-лучевой наплавки [20] и др.), которые приводят к полному расплавлению шихты и формированию совершенно новой, относительно грубой литой структуры.
Исследование твердости показало, что наплавленные образцы стали 10Р6М5 без упрочнителя характеризуются твердостью порядка 60 – 61 HRC, образцы с добавками карбида вольфрама имеют твердость 61 – 63 HRC [10].
Введение
Анализируя микроструктуры полученных наплавок и опираясь на литературные данные о характере кристаллизации быстрорежущей стали 10Р6М5, можно описать процесс кристаллизации карбидосталей на основе стали 10Р6М5 с различным количеством внесенного упрочнителя WC.
Процесс кристаллизации начинается с формирования твердого раствора – феррита, который в результате перитектического превращения и реакции с жидкостью превращался в аустенит. На этом этапе происходит дифференциация и жидкости, и твердого раствора на два: один преимущественно обогащенный вольфрамом, другой – хромом и ванадием. Затем из остатков незакристаллизовавшейся жидкости в результате эвтектического превращения начинают выпадать первичные карбиды типа Мe6С, Мe12С в виде ледебуритной эвтектики. Причем чем больше упрочнителя WC добавляется в состав исходной шихты, тем больше раствора, обогащенного вольфрамом, формируется в структуре. Как следствие, увеличивается количество первичного вольфрамомолибденового ледебурита, который к тому же становится все более насыщенным вольфрамом. Меняется так же и его морфология: от веерообразной в чистой стали 10Р6М5 через ряд модификаций к классической скелетной, свойственной высоковольфрамовой стали типа Р18 в карбидостали со значительным количеством внесенных карбидов WC.
Одновременно с выпадением ледебурита начинается кристаллизация карбидов VC, которые в чистой стали 10Р6М5 и в карбидостали с небольшим количеством WC выпадают большей частью в виде отдельных изолированных карбидных выделений, лишь изредка формируя небольшие по площади включения собственной эвтектики с аустенитом. По мере увеличения количества внесенного в состав шихты упрочнителя WC участки, обогащенные вольфрамом, начинают превалировать в объеме жидкости, соответственно уменьшая объем жидкости, обогащенной хромом и ванадием. В результате концентрация ванадия в последних достаточно резко увеличивается, что приводит к преимущественно эвтектической кристаллизации карбида VC. При этом по завершению кристаллизации аустенита, обогащенного ванадием и хромом, практически не наблюдается, в отличие от чистой стали 10Р6М5.
По мере охлаждения наплавленного слоя в нем происходят твердофазные превращения, приводящие к выпадению карбидов типа WC, W2C, цементита и других. На всех рентгенограммах выявляется феррит, поэтому можно предположить, что это небольшое количество избыточного феррита. Это по-видимому относится и к цементиту (учитывая возможность их одновременного выпадения в многокомпонентной системе).
В микроструктурах всех наплавок наблюдаются кристаллы мартенсита, очевидно возникшие в результате закалки наплавленных слоев при охлаждении их на воздухе. Это легко объяснимо, так как диаграммы изотермических превращений быстрорежущих сталей, как правило, это допускают, тем более, что наплавка охлаждается на стальной подложке, прогретой не полностью, а только собственно в зоне наплавки, что несколько увеличивает скорость охлаждения.
При индукционной наплавке существует возможность скорректировать процессы структурообразования путем подбора таких режимов, которые частично или полностью позволяют «наследовать» структуру исходной наплавляемой прессовки. В результате можно в большей или меньшей степени предупредить выпадение ледебурита и зафиксировать карбид-упрочнитель WC в виде групп угловатых карбидов вокруг «порошинок» оплавленной стали 10Р6М5.
1. Tarraste M., Kübarsepp J., Juhani K., Mere A., Kolnes M., Viljus M., Maaten B. Ferritic chromium steel as binder metal for WC cemented carbides. International Journal of Refractory Metals and Hard Materials. 2018;73:183–191. https://doi.org/10.1016/j.ijrmhm.2018.02.010
2. Chang S.-H., Chen S.-L. Characterization and properties of sintered WC–Co and WC–Ni–Fe hard metal alloys. Journal of Alloys and Compounds. 2014;585:407–413. https://doi.org/10.1016/j.jallcom.2013.09.188
3. Fernandes C.M., Senos A.M.R., Vieira M.T., Antunes J.M. Mechanical characterization of composites prepared from WC powders coated with Ni rich binders. International Journal of Refractory Metals and Hard Materials. 2008;26(5): 491–498. https://doi.org/10.1016/j.ijrmhm.2007.12.001
4. Савиных Л.М., Дудорова Т.А., Помялов С.Ю., Вержбалович Т.А. Повышение эффективности ремонта сельскохозяйственной техники на основе применения инструмента из карбидостали. Вестник Курганской ГСХА. 2022;(4(44)):73–80. https://doi.org/10.52463/22274227_2022_44_73
5. Garcia J. Influence of Fe–Ni–Co binder composition on nitridation of cemented carbides. International Journal of Refractory Metals and Hard Materials. 2012;30(1):114–120. https://doi.org/10.1016/j.ijrmhm.2011.07.012
6. Chang S.-H., Chang M.-H., Huang K.-T. Study on the sintered characteristics and properties of nanostructured WC-15 wt% (Fe-Ni-Co) and WC-15 wt% Co hard metal alloys. Journal of Alloys and Compounds. 2015;649:89–95. https://doi.org/10.1016/j.jallcom.2015.07.119
7. Кульков С.Н., Гнюсов С.Ф. Карбидостали на основе карбидов титана и вольфрама. Томск: Издательство научно-технической литературы; 2006:239.
8. Zhang Z., Wang X., Zhang Q., Liang Y., Ren L., Li X. Fabrication of Fe-based composite coatings reinforced by TiC particles and its microstructure and wear resistance of 40Cr gear steel by low energy pulsed laser cladding. Optics and Laser Technology. 2019;119:105622. https://doi.org/10.1016/j.optlastec.2019.105622
9. Ortiz A., García A., Cadenas M., Fernández M.R., Cuetos J.M. WC particles distribution model in the cross-section of laser cladded NiCrBSi + WC coatings, for different wt% WC. Surface and Coatings Technology. 2017;324:298–306. https://doi.org/10.1016/j.surfcoat.2017.05.086
10. Климов С.А., Носков Ф.М., Токмин А.М., Масанский О.А. Получение карбидосталей на основе быстрорежущей стали методом индукционной наплавки. Известия вузов. Черная Металлургия. 2025;68(6):581–586. https://doi.org/10.17073/0368-0797-2025-6-581-586
11. Wang Y., Mao B., Chu S., Chen S., Xing H., Zhao H., Wang S., Wang Y., Zhang J., Sun B. Advanced manufacturing of high-speed steels: A critical review of the process design, microstructural evolution, and engineering performance. Journal of Materials Research and Technology. 2023;24:8198–8240. https://doi.org/10.1016/j.jmrt.2023.04.269
12. Wang H., Hong D., Hou L., Ou P., Wang Z., Shen L., Zhao H. Influence of tempering temperatures on the microstructure, secondary carbides and mechanical properties of spray-deposited AISI M3:2 high-speed steel. Materials Chemistry and Physics. 2020;255:123554. https://doi.org/10.1016/j.matchemphys.2020.123554
13. Lyu C., Zhou J., Zhang X., Yao Y., Zhang Y. Effect of heat treatment on microstructure and impact toughness of a Tungsten-Molybdenum powder metallurgical high-speed steel. Materials Science and Engineering: A. 2021;815:141268. https://doi.org/10.1016/j.msea.2021.141268
14. Ельцов В.В. Ремонтная сварка и наплавка деталей машин и механизмов: учебное пособие. Тольятти: Тольяттинский государственный университет; 2012:178.
15. Волошин В.В. Пайка и наплавка при индукционном нагреве. Москва – Ленинград: Машиностроение; 1965:92.
16. Геллер Ю.А. Инструментальные стали. Москва: Металлургия; 1975:584.
17. Liu Y., Li J., Liang W., Gao J., Qi Y., Shang C. Precipitation behaviors of carbides in high speed steel during ESR and heat treatment. Metals. 2021;11(11);1781. https://doi.org/10.3390/met11111781
18. Растровая электронная микроскопия и рентгеновский микроанализ / Пер. с анг. Дж. Гоулдстейн, Д. Ньюбери, П. Эчлин и др. Москва: Мир; 1984:303.
19. Пумпянская Т.А., Буланов В.Я., Зырянов В.Г. Атлас структур порошковых материалов на основе железа / Отв. ред. Н.А. Ватолин, Б.М. Лепинских. Москва: Наука; 1986:261.
20. Гнюсов С.Ф., Дураков В.Г. Влияние карбидов титана и вольфрама на структурообразование и свойства композиционных покрытий. Ч. 1. Структурно-фазовый состав покрытий сталь Р6М5 – (WC + TiC). Сварочное производство. 2013;(2):33–37.
Федор Михайлович Носков, д.т.н., доцент, профессор кафедры материаловедения и технологии обработки материалов
Россия, 660041, Красноярск, пр. Свободный, 79
Степан Андреевич Климов, аспирант кафедры материаловедения и технологии обработки материалов
Россия, 660041, Красноярск, пр. Свободный, 79
Олег Александрович Масанский, к.т.н., доцент, заведующий кафедрой материаловедения и технологии обработки материалов
Россия, 660041, Красноярск, пр. Свободный, 79
Носков Ф.М., Климов С.А., Масанский О.А. Формирование структуры карбидостали (быстрорежущая сталь 10Р6М5 + монокарбид вольфрама WC) при индукционной наплавке. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):412-422. https://doi.org/10.17073/0368-0797-2026-4-412-422
Noskov F.M., Klimov S.A., Masanskii O.A. Formation of the carbide steel structure (high-speed steel 10R6M5 + tungsten monocarbide WC) at induction surfacing. Izvestiya. Ferrous Metallurgy. 2026;69(4):412-422. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-412-422
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru