


Содержание
Перейти к:
https://doi.org/10.17073/0368-0797-2026-4-374-380
Перейти к:
Долговечность машиностроительных деталей лимитируется допустимой степенью износа. При термической обработке деталей в магнитном поле отмечаются изменения в структуре и механических свойствах материалов, поэтому представляется актуальным оценить влияние данной технологии на сопротивление изнашиванию. Такую оценку можно провести с помощью лабораторных, стендовых и натурных испытаний. Целью настоящей работы являлась оценка изменения в показателях, характеризующих износ, при проведении операций термической обработки с наложением постоянного магнитного поля в сравнении со стандартными режимами обработки. Магнитные поля напряженностью порядка 1,5 МА/м получали в межполюсном зазоре электромагнита ФЛ-1. Исследуемые образцы изготавливались из стали У8 и ковкого ферритного чугуна КЧ 33-8, которые подвергались закалке от температуры нагрева в печи 1000 °С. Образцы испытывали при трении о закрепленные абразивные частицы под постоянной нагрузкой на машине трения Х4-Б по традиционной методике. Максимальный эффект в увеличении износостойкости наблюдается после закалки деталей в магнитном поле. Проведение низкого отпуска несколько снижает износостойкость, что вызвано повышением пластичности и изменениями в механизмах разрушения. После закалки в магнитном поле проведение отпуска также в магнитном поле позволяет сохранить износостойкость на более высоком уровне. После термообработки в магнитном поле имеет место уменьшение вырывов и выкрашиваний (хрупкого разрушения) по краям царапин от абразивных частиц. Статистический анализ профилограмм поверхностей трения свидетельствует о большей равномерности в расположении структурных барьеров для микроструктуры стали, обработанной с магнитным полем. Сравнительные стендовые и полевые испытания показали эффективность термической обработки в магнитном поле, которая обеспечивает прирост износостойкости деталей сельскохозяйственной техники до 1,4 раза.
Пустовойт В.Н., Долгачев Ю.В. Сопротивление изнашиванию деталей машин после термической обработки в магнитном поле. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):374-380. https://doi.org/10.17073/0368-0797-2026-4-374-380
Pustovoit V.N., Dolgachev Yu.V. Wear resistance of machine parts after heat treatment in magnetic field. Izvestiya. Ferrous Metallurgy. 2026;69(4):374-380. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-374-380
Введение
Для многих машиностроительных деталей долговечность лимитируется допустимой степенью износа [1; 2]. Износ деталей может быть оценен различными способами [3; 4]: лабораторными методами, на стендовых установках и непосредственно в процессе эксплуатации. Реальные условия работы изделия не могут быть в полной мере достигнуты при исследованиях образцов в лаборатории, что затрудняет достоверную оценку долговечности деталей машин. Стендовые испытания позволяют учесть специфику конструкции, размеров детали и условий ее работы. Решающее значение для определения эксплуатационных характеристик деталей имеют полевые испытания [5]. Такой комплексный подход и применяли в настоящей работе для оценки износостойкости деталей машин после их термической обработки в магнитном поле (ТОМП). Результаты исследований оценивались с позиций данных ряда работ [6 – 9], в которых показано, что магнитное поле при термической обработке сталей приводит к значимым изменениям структуры и механических свойств.
Материал и методы исследования
Сравнительные испытания износостойкости проводили на образцах диаметром 3 мм и длиной 15 мм после их термической обработки по традиционной схеме или по технологии ТОМП с наложением магнитных полей напряженностью до 1500 кА/м, которые создавались в межполюсном пространстве электромагнитом ФЛ-1. Образцы для сравнительного анализа были изготовлены из стали У8 со структурой перлита и ковкого чугуна КЧ 33-8 с ферритной матрицей в лабораторных условиях. Закалку проводили от температуры нагрева в печи 1000 °С (время выдержки 10 мин). Такая температура выбиралась с целью получения у этих материалов одинакового размера действительного зерна аустенита и исключения влияния этого фактора на износостойкость. Образцы испытывали при трении о закрепленные абразивные частицы под постоянной нагрузкой на машине трения Х4-Б по традиционной методике [10]. Высоту неровностей рельефа поверхности износа определяли по данным записи профиля поверхности после испытания на износ с применением профилографа-профилометра «Калибр».
Натурные испытания проводили на примере деталей сельскохозяйственных машин и почвообрабатывающей техники на специальных стендах (рис. 1) с учетом назначения детали и реальных эксплуатационных нагрузок. Так, звездочки цепных передач комбайна и культиватора испытывали на износостойкость в сборе с элементами машины (валы, шпонки, цепь), составляющими соответствующий агрегат. Величину износа определяли на контурных рисунках изделия, полученных на большом проекторе БП-1 при пятикратном увеличении. Натурные испытания проводили также в условиях полевой эксплуатации комбайнов и культиваторов.
Рис. 1. Установка для стендовых испытаний звездочек цепных передач |
Результаты исследований и их обсуждение
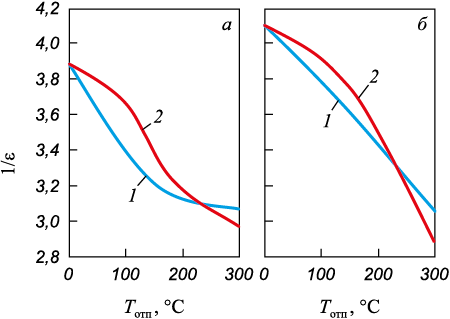
На рис. 2 показаны изменения относительной износостойкости в зависимости от температуры отпуска, в которых можно усмотреть известную [11; 12] корреляцию с изменением твердости.
Рис. 2. Значения относительной износостойкости ковкого чугуна |
Данные рис. 3 позволяют провести сравнение изменения износостойкости стали У8 (отпуск при 150 °С, в течение 1 ч) и ферритного ковкого чугуна (отпуск при 180 °С, в течение 1 ч) после обработки по стандартному режиму и с наложением магнитного поля. Анализ полученных результатов был направлен на оценку относительных изменений износа 1/ε, вызванных влиянием ТОМП на протекание фазовых превращений. При этом не ставилась цель их обсуждения в аспекте фундаментальных вопросов поверхностной прочности [13], многие из которых до сих пор остаются неясными. Целью настоящей работы является получение данных об износостойкости после термической обработки в магнитном поле на основе известных положений теории разрушения [14; 15], касающихся макроанализа типов повреждений, возникающих в результате воздействия абразива.
Рис. 3. Значения относительного износа после обработки стали У8 (а) |
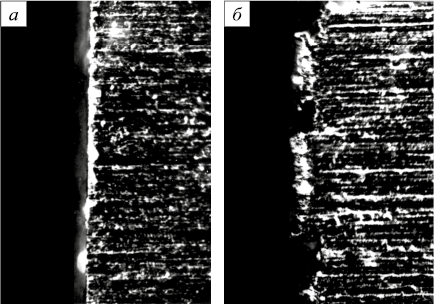
Повышение величины износа после низкотемпературного отпуска не было ожидаемым и, видимо, может объясняться ростом способности к пластической деформации и сменой механизма деструкции поверхности при трении. При этом наблюдается пластическая деформация (вытеснение) материала, которая приводит к образованию наплывов на кромке образца, подвергавшейся трению (рис. 4). В случае применения весового метода для оценки износа этот наплыв учитывается как не диспергированный, что ведет к малым отличиям в показателях износоустойчивости. В свою очередь, применяемая в настоящей работе методика предполагает измерение длины образца при износе и позволяет исключить из результатов анализа области с оттесненным металлом.
Рис. 4. Оттеснение материала со стороны поверхности трения образца КЧ 33-8: |
Магнитное поле тормозит распад мартенситной фазы при низком отпуске, поэтому в этом случае наблюдается меньшая степень износа по сравнению с обычным отпуском. Наибольший эффект в снижении степени износа наблюдается после режима закалки с наложением магнитного поля. Примечательно, что в дальнейшем после проведения низкотемпературного отпуска высокая износостойкость сохраняется (рис. 2, 3). В случае же отпуска в магнитном поле этот эффект дополнительно возрастает.
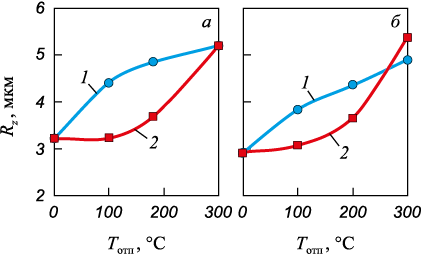
С целью выявления механизма воздействия термической обработки в магнитном поле на степень износа было проведено исследование поверхности трения, которое показало, что имеет место обратная корреляция величины абразивной износостойкости и средней высоты неровностей Rz рельефа поверхности износа (рис. 5). Наблюдение макростроения поверхностей износа свидетельствует об уменьшении после ТОМП вырывов и выкрашиваний (хрупкого разрушения) по краям царапин от абразивных частиц.
Рис. 5. Средняя высота неровностей рельефа поверхности |
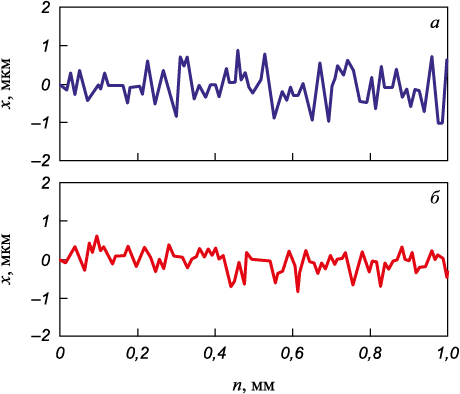
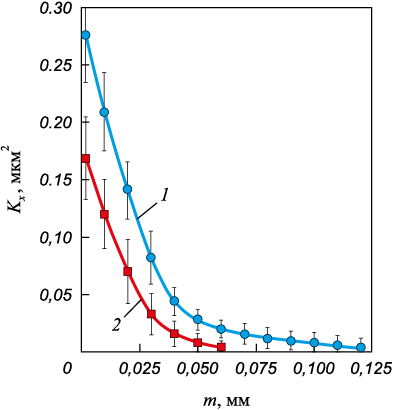
На рис. 6 приведены фрагменты профилограмм, которые использовали как исходную информацию для вычисления по методике работ [16; 17] автокорреляционной функции (АКФ) отклонений профиля от средней линии. При статистической обработке данных производилось усреднение по десяти реализациям полученных рельефов износа. Графики функций корреляции (кореллограммы) для поверхности образцов из стали У8, подвергшейся абразивному износу после закалки по стандартному режиму и ТОМП, приведены на рис. 7. В случае сталей после закалки АКФ имеют форму затухающих кривых, что говорит об отсутствии в профилях периодических составляющих. Затухающая форма кривых АКФ характерна для закаленной стали, подвергшейся износу; это свидетельствует об исчезновении периодической составляющей в профиле. При абразивном изнашивании рельеф поверхности образуется в результате ее многократного микрорезания последовательной чередой частиц абразива. При этом неупорядоченные зерна различного размера формируют на поверхности шероховатость, которая имеет в своем профиле случайную составляющую. Величина АКФ Kx (0) при нулевом значении аргумента представляет собой дисперсию случайного процесса абразивного изнашивания (то есть среднеквадратическое отклонение профиля от средней линии). А величина аргумента m(0) при нулевом значении АКФ – это интервал корреляции функции отклонения профиля от его средней линии (то есть максимальное расстояние, на котором еще наблюдается их взаимосвязь).
Рис. 6. Примеры профилей рельефа стали после абразивного износа:
Рис. 7. Кореллограммы поверхностей износа для стали У8: |
На рис. 7 видно, что воздействие внешним магнитным полем в процессе закалки изменяет статистические параметры профиля Kx (0) и m(0) и, соответственно, спектр анализируемого стохастического процесса. Интервал корреляции уменьшается, что говорит о сокращении дистанции между структурными препятствиями, блокирующими развитие процессов резания абразивом на микроуровне. Это происходит за счет увеличения количества структурных барьеров из-за действия следующих факторов: повышения дисперсности мартенсита при закалке в магнитном поле, выделения мелких карбидов непосредственно в процессе закалочного охлаждения, увеличения сегрегации атомов углерода на дефектах кристаллического строения. Эти явления подробно описаны и обоснованы в ранее выполненных исследованиях [5 – 9]. Такие препятствия характеризуются «полупроницаемостью» [18], поэтому деформация может передаваться по эстафете в соседние объемы кристалла, что приводит к релаксации напряжений и уменьшению склонности к хрупкому выкрашиванию при контакте с абразивом [19; 20]. Экспериментальные данные подтверждают такие выводы тем, что наблюдается уменьшение значения среднеквадратического отклонения профиля от среднего положения. А снижение параметров Kx (0) и m(0) характеризует анализируемый спектр как более однородный, то есть свидетельствует, что для микроструктуры стали, обработанной по режиму ТОМП, характерна большая равномерность в расположении структурных барьеров.
Наряду с лабораторными были проведены сравнительные стендовые и полевые испытания деталей в условиях эксплуатации зерноуборочных комбайнов и культиваторов различных типов. В таблице приведены данные о результатах сравнительных испытаний деталей после стандартной термической обработки и ТОМП. Данные испытаний являются среднестатистическими величинами соответствующих свойств, полученными в результате измерений на 20 – 35 деталях с вычислением доверительных интервалов при вероятности 0,95.
Результаты сравнительных испытаний деталей сельскохозяйственных машин
| |||||||||||||||||||||||||||
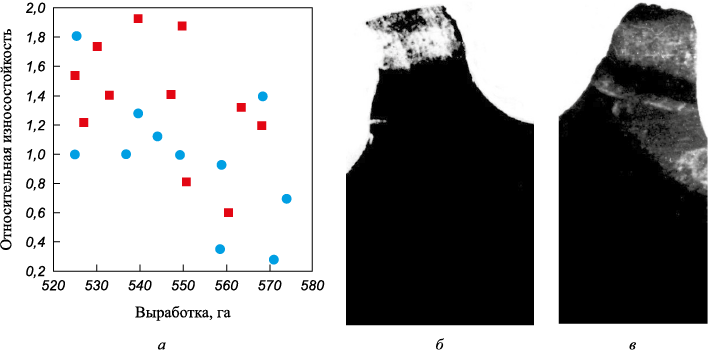
На рис. 8 представлены результаты измерения износа профиля зуба звездочек (максимальная величина в направлении, нормальном образующей зуба). Наблюдения проводили за работой семи комбайнов (на один комбайн устанавливали две звездочки: одну после обработки по стандартному режиму, другую после ТОМП), отработавших за сезон в среднем по 550 га, и восьми культиваторов, отработавших от 260 до 285 га. Несмотря на малое количество и неизбежную вариабельность данных, что характерно для постановки эксплуатационных испытаний на долговечность, эффективность термической обработки в магнитном поле, обеспечивающей прирост износостойкости на 35 – 40 %, вполне очевидна.
Рис. 8. Относительная износостойкость (а), профиль зуба звездочки из серого чугуна, |
Выводы
Применение технологии термической обработки в магнитном поле позволяет эффективно реализовать резервы долговечности деталей машин. Увеличение показателей износостойкости характеризует ТОМП как перспективный комбинированный метод упрочнения. Свойства, определяющие долговечность деталей машин, повышаются в 1,3 – 1,5 раза, что обусловлено положительным влиянием ТОМП на процессы структурных и субструктурных изменений при фазовых переходах с воздействием внешнего магнитного поля. И хотя наблюдаемый эффект от применения технологии ТОМП не дает значительного повышения эксплуатационных показателей, все же фиксируемый их прирост определяет техническую и экономическую целесообразность ее применения.
1. Trukhanska O. Technological methods of increasing wear resistance and durability of details. Machinery, Energy, Transport of Agro-Industrial Complex. 2020;(4(111)): 109–115. https://doi/10.37128/2520-6168-2020-4
2. Yakovleva A.P. Improving the durability of machine parts using a combined method. Materials Science Forum. 2019; 946:37–41. https://doi.org/10.4028/www.scientific.net/MSF.946.37
3. Neale M.J., Gee M. A Guide to Wear Problems and Testing for Industry. William Andrew; 2001:157.
4. Bayer R.J. Mechanical Wear Fundamentals and Testing, Revised and Expanded. CRC Press; 2004:416.
5. Full-Scale Fatigue Testing of Components and Structures. Marsh K.J. ed. Butterworth-Heinemann; 2013:346.
6. Пустовойт В.Н., Долгачев Ю.В. Магнитная гетерогенность аустенита и превращения в сталях. Ростов-на-Дону: Донской государственный технический университет; 2021:198.
7. Пустовойт В.Н., Долгачев Ю.В. О природе мест зарождения мартенсита при закалке стали. Известия вузов. Черная металлургия. 2019;62(2):109–114. https://doi.org/10.17073/0368-0797-2019-2-109-114
8. Pustovoit V.N., Dolgachev Y.V., Aref’eva L.P. Changes in the structure of steel during quenching in a magnetic field. Materials Science Forum. 2020;989:79–84. https://doi.org/10.4028/www.scientific.net/MSF.989.79
9. Pustovoit V.N., Dolgachev Yu.V. Structural state of martensite and retained austenite in carbon steels after quenching in magnetic field. Metal Science and Heat Treatment. 2023;64:688–692. https://doi.org/10.1007/s11041-023-00873-7
10. Хрущев М.М., Бабичев М.А. Абразивное изнашивание. Москва: Наука; 1970:251.
11. Анцупов А.В., Анцупов А.В., Анцупов В.П. Теория и практика обеспечения надежности деталей машин по критериям кинетической прочности и износостойкости материалов. Магнитогорск: Магнитогорский государственный технический университет им. Г.И. Носова; 2015:308.
12. Повышение надежности, долговечности и износостойкости рабочих органов дорожно-строительных машин / А.П. Щербаков, О.В. Кузьмин, А.А. Абросимова, А.А. Петров. Санкт-Петербург: Петрополис; 2022:343.
13. Зинченко В.М. Основы технологического обеспечения стабильности, прочности и долговечности деталей машин. Москва: Московский государственный индустриальный университет; 2014:217.
14. Разрушение конструкционных сталей / А.М. Токмин, О.А. Масанский, Л.А. Свечникова, В.И. Темных. Красноярск: Сибирский федеральный университет; 2023:228.
15. González-Velázquez J.L. Fractography and Failure Analysis. Switzerland: Springer International Publishing; 2018:165.
16. Табенкин А.Н., Тарасов С.Б., Степанов С.Н. Текстура поверхности и ее измерение. Шероховатость, волнистость, профиль, топография. Санкт-Петербург: Санкт-Петербургский политехнический университет Петра Великого; 2018:265.
17. Gohar R., Rahnejat H. Fundamentals of Tribology. World Scientific; 2018:520.
18. Бернштейн М.Л. Прочность стали. Москва: Металлургия; 1974:199.
19. Wang Y., Yuan L., Zhang S., Sun C., Wang W., Yang G., Li Q., Wei Y. The influence of combined gradient structure with residual stress on crack-growth behavior in medium carbon steel. Engineering Fracture Mechanics. 2019;209: 369–381. https://doi.org/10.1016/j.engfracmech.2019.01.037
20. Sánchez-Huerta D., López-Perrusquia N., García E., Hilerio-Cruz I., Flores-Martínez M., Doñu-Ruiz M.A., Muhl S. Micro-abrasive wear behavior by the ball cratering technique on AISI L6 steel for agricultural application. Materials Letters. 2021;283:128904. https://doi.org/10.1016/j.matlet.2020.128904
Виктор Николаевич Пустовойт, д.т.н., профессор кафедры «Материаловедение и технологии металлов»
Россия, 344003, г. Ростов-на-Дону, пл. Гагарина, 1
Юрий Вячеславович Долгачев, д.т.н., профессор кафедры «Материаловедение и технологии металлов»
Россия, 344003, г. Ростов-на-Дону, пл. Гагарина, 1
Пустовойт В.Н., Долгачев Ю.В. Сопротивление изнашиванию деталей машин после термической обработки в магнитном поле. Известия высших учебных заведений. Черная Металлургия. 2026;69(4):374-380. https://doi.org/10.17073/0368-0797-2026-4-374-380
Pustovoit V.N., Dolgachev Yu.V. Wear resistance of machine parts after heat treatment in magnetic field. Izvestiya. Ferrous Metallurgy. 2026;69(4):374-380. (In Russ.) https://doi.org/10.17073/0368-0797-2026-4-374-380
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
Национальный исследовательский технологический университет «МИСИС»
Адрес: 119991, РФ, Москва, Ленинский пр., д. 4, стр. 1
Телефон: +7 (495) 638-44-11, +7 (495) 784-58-66
Email: fermet.misis@mail.ru

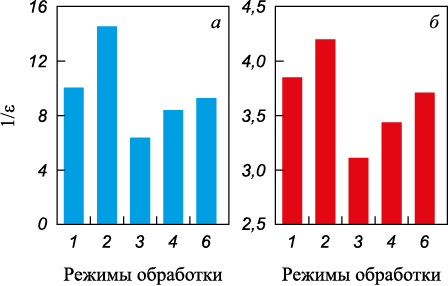
 – серийный режим;
 – ТОМП





